
fermer
Choisissez votre site
Mondial
Réseaux sociaux
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-22 Origine : Site


Une application incohérente de l’adhésif crée un goulot d’étranglement opérationnel majeur dans les environnements de fabrication à grande vitesse. Lorsque les distributeurs de base ne parviennent pas à appliquer des quantités exactes de colle, les opérateurs sont confrontés à une augmentation des pannes de produits, à un gaspillage excessif de matériaux et à des temps d'arrêt imprévus des lignes. L'équipement de distribution de base repose généralement sur une synchronisation manuelle ou des minuteries autonomes. Cela isole l’étape de collage du reste du flux de l’usine. Le passage à une architecture de contrôleur logique programmable (PLC) modifie cette dynamique. Il fait passer le collage d'une tâche isolée à une étape entièrement synchronisée et basée sur les données dans votre chaîne de production. L'évaluation de cette mise à niveau nécessite d'examiner les fonctionnalités matérielles de base au-delà. Les fabricants doivent comprendre l’interopérabilité des systèmes et les spécifications exactes requises pour leurs chaînes d’assemblage spécifiques. En centralisant le contrôle, les équipes d'ingénierie bénéficient d'une visibilité totale sur la consommation d'adhésif et la précision de l'application. Vous pouvez surveiller les performances de manière dynamique. Cela garantit que chaque produit répond à des normes de qualité rigoureuses avant d’atteindre la fin de la chaîne.
Contrôle de précision : l'intégration PLC permet un retour en boucle fermée, garantissant un volume d'adhésif exact à des vitesses de ligne variables.
Données et diagnostics : la surveillance IHM en temps réel réduit le temps de dépannage et suit la consommation d'adhésif pour des mesures précises du coût par unité.
Évolutivité : des unités modulaires standard à une machine à colle thermofusible PLC personnalisée, l'architecture du système doit correspondre aux exigences spécifiques de votre protocole d'E/S (par exemple, EtherCAT, Profinet).
Vérification des fournisseurs : le choix du bon fournisseur de machines à colle thermofusible PLC dépend de sa capacité à prouver la compatibilité des logiciels et à fournir un support d'intégration localisé.
Les systèmes de collage existants cachent des coûts opérationnels importants dans les cycles de production quotidiens. Lorsque les opérateurs utilisent des minuteries de base, ils ne peuvent pas compenser automatiquement les changements de vitesse du convoyeur. Un ralentissement momentané amène les pistolets à déposer d'énormes flaques de colle. Ces flaques gaspillent des matériaux adhésifs coûteux. Ils éliminent également les bords du produit. Cela crée de graves défauts esthétiques et des défaillances structurelles. Mise à niveau vers un La machine à colle thermofusible PLC élimine ces incertitudes. Il apporte un contrôle mathématique strict à la distribution des fluides.
Les facteurs de retour sur investissement (ROI) de cette transition apparaissent rapidement. Les économies d’adhésif occupent la première place parmi ces facteurs. Des algorithmes de synchronisation précis réduisent considérablement l’utilisation d’adhésif. Ils éliminent complètement les « traînées ». Les traînées se produisent lorsque la colle traîne sur un substrat après que la valve tente de se fermer. En fermant les vannes avec une précision de la milliseconde, vous arrêtez instantanément l’application excessive.
Les améliorations en matière de main d’œuvre et de disponibilité génèrent également un fort retour sur investissement. L'étalonnage manuel nécessite des heures de maintenance chaque semaine. Les opérateurs modifient sans cesse les cadrans analogiques pour trouver des paramètres acceptables. Une architecture PLC supprime ce fardeau. Vous pouvez charger des recettes préprogrammées directement depuis une interface à écran tactile. Cela réduit les temps de changement entre les différents cycles de produits de quelques heures à quelques secondes.
Cependant, les équipes d’ingénierie doivent maintenir des attentes réalistes. Les opérations à grand volume génèrent des retours financiers rapides. Pourtant, l’investissement initial reste plus élevé que l’achat de systèmes manuels autonomes. Votre usine a également besoin d’un personnel de maintenance correctement formé. Les techniciens doivent comprendre les contrôleurs logiques de base pour dépanner efficacement. Vous échangez essentiellement des coûts de main-d’œuvre manuelle contre des capacités techniques initiales plus élevées.
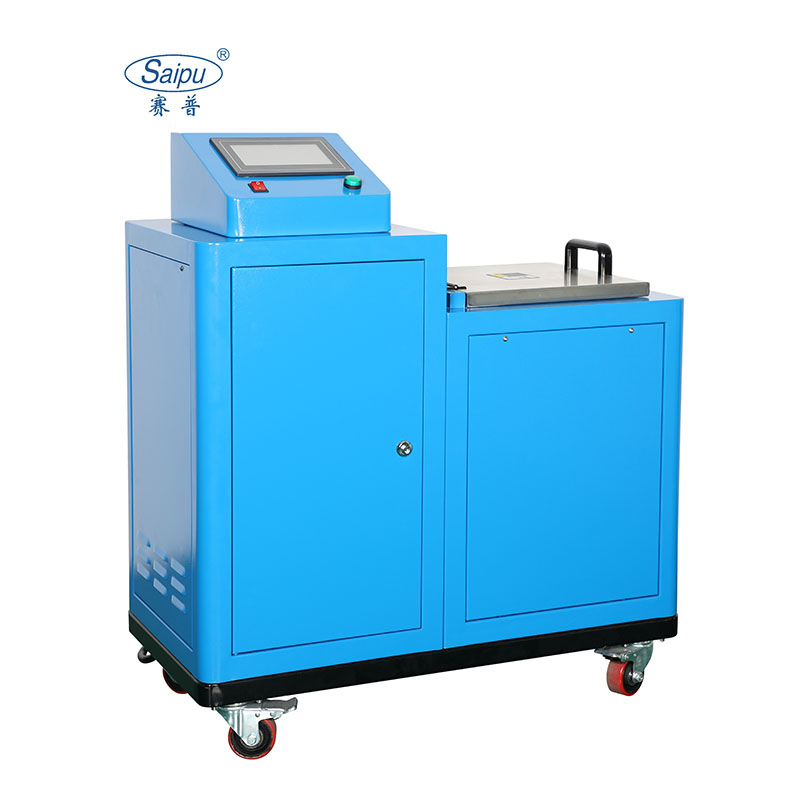
La distribution de fluides moderne nécessite une intégration profonde. Les unités autonomes ne peuvent tout simplement pas suivre le rythme. Pour comprendre comment un La machine de colle thermofusible PLC de collage automatisé transforme votre ligne, nous devons examiner ses trois nœuds opérationnels principaux.
Synchronisation de la vitesse de ligne : les minuteries de base supposent qu'un convoyeur se déplace à une vitesse constante. Les vraies usines ne fonctionnent pas de cette façon. Les courroies accélèrent au démarrage et ralentissent en cas de goulots d'étranglement. Un système PLC utilise des entrées de codeur externes. L'encodeur envoie des signaux d'impulsion continus indiquant la vitesse exacte de la courroie. Le contrôleur lit ces impulsions. Il ajuste immédiatement la rotation de la pompe et les temps d'ouverture des vannes. Cela garantit un poids d’adhésif identique par produit quelles que soient les fluctuations de vitesse de ligne.
Contrôle de température PID : les adhésifs thermofusibles se dégradent rapidement en cas de surchauffe. L'adhésif carbonisé bloque les buses fines des applicateurs et détruit les pompes à engrenages. Les contrôleurs proportionnels-intégraux-dérivés (PID) empêchent ces dangereuses variations de température. Des capteurs en boucle fermée surveillent en permanence les zones de chauffage indépendantes. Le réservoir de fusion, les tuyaux chauffés et les têtes d'applicateur maintiennent tous des cibles thermiques précises. Si un tuyau subit une chute soudaine de température, le contrôleur PID augmente doucement la puissance pour le stabiliser.
Détection des défauts et établissement de liaison : l'établissement de liaison implique une communication de sécurité continue entre les nœuds de la machine. L'unité d'encollage communique en permanence avec le contrôleur de la ligne principale. Si une machine d'emballage en aval se bloque, l'automate maître signale le système d'encollage. La pompe à colle s'arrête instantanément. Cela évite des dégâts massifs sur les produits stationnaires. Le système surveille également activement les états internes. Il alerte les opérateurs sur la console principale lorsque le réservoir manque d'adhésif solide.
Le matériel semble similaire de l’extérieur. Les vraies différences résident dans les paramètres techniques internes. En faisant soigneusement correspondre votre Les spécifications de la machine à colle thermofusible PLC par rapport aux réalités de l’usine évitent les goulots d’étranglement de production catastrophiques.
Vous devez aligner la capacité du réservoir et les taux de fusion directement sur la consommation réelle de votre ligne. Si votre ligne consomme dix kilogrammes par heure, un taux de fusion de cinq kilogrammes provoque une famine immédiate. Les opérateurs tenteront de résoudre ce problème en ajoutant de grandes quantités d'adhésif froid. Cela déclenche un choc thermique. La température du réservoir chute, provoquant un épaississement de l’adhésif. Une colle épaisse oblige les pompes à travailler plus fort et ruine la précision de l'application.
Une communication transparente reste absolument essentielle pour l’intégration en usine. Vous devez vérifier la correspondance du protocole avant de finaliser toute conception. Les réseaux industriels modernes incluent EtherNet/IP, PROFINET, Modbus TCP et EtherCAT. Certaines installations existantes tentent de s'appuyer sur des passerelles analogiques bon marché pour connecter de nouveaux équipements. Vous devriez éviter cette pratique. Les passerelles analogiques introduisent des retards de signal importants. Ces retards ruinent la synchronisation à grande vitesse nécessaire au placement précis des billes.
Le choix de la pompe dicte sa fiabilité à long terme. Les niveaux de viscosité et les exigences de débit continu déterminent ce choix. Vous devez évaluer l'action mécanique poussant le fluide vers les pistolets.
Tableau comparatif des mécanismes de pompe
Fonctionnalité |
Pompes à engrenages |
Pompes à pistons |
|---|---|---|
Caractéristiques du débit |
Débit continu et sans impulsion. |
Débit intermittent, potentiel de légères pulsations. |
Idéal pour |
Applications de perles continues et à grande vitesse. |
Applications ponctuelles ou pulvérisations intermittentes. |
Gestion de la viscosité |
Excellent pour les adhésifs de viscosité moyenne à élevée. |
Mieux adapté aux fluides de faible à moyenne viscosité. |
Entretien |
Nécessite une filtration minutieuse pour éviter l’usure des engrenages. |
Généralement plus facile à reconstruire sur le terrain. |
Les aménagements d'usine évoluent constamment. Vous pourriez ajouter une deuxième ligne de produits l’année prochaine. Vous pourriez décider d’appliquer trois lignes de colle au lieu de deux. Votre contrôleur central a actuellement besoin de ports d’entrée et de sortie de rechange. L'achat ultérieur de modules d'extension coûte beaucoup plus cher si l'unité de base n'a pas de capacité intégrée. Spécifiez toujours au moins vingt pour cent de capacité d’E/S supérieure à celle dont vous avez actuellement besoin.
Choisir entre un système disponible dans le commerce et une solution technique nécessite d'évaluer la géométrie spécifique de votre produit. Les unités standard gèrent facilement les tâches de base. Pensez à sceller de simples cartons ou à former des barquettes standards. La vitesse du convoyeur reste relativement constante. Les pistolets à colle pointent vers le bas. Tout reste hautement prévisible. Les unités standard se déploient rapidement et coûtent moins cher au départ.
Cependant, la fabrication spécialisée exige une ingénierie plus rigoureuse. Vous devez investir dans un machine de colle thermofusible PLC personnalisée lorsque vous rencontrez des déclencheurs environnementaux ou physiques spécifiques.
Viscosités non standard : les thermofusibles en polyuréthane (PUR) réagissent activement à l'humidité de l'air. Ils nécessitent des environnements de fusion complètement scellés et recouverts d’azote pour éviter un durcissement prématuré à l’intérieur du réservoir.
Intégration robotique : les bras robotiques multi-axes nécessitent des vannes d'actionnement ultra-rapides. Les tuyaux standard traînent et s’accrochent sur les joints robotisés. Les configurations personnalisées nécessitent un tuyau dynamique spécialisé et des têtes d'applicateur légères.
Encombrement limité : les usines étroites imposent des conceptions de châssis uniques. Vous aurez peut-être besoin de supports de montage personnalisés ou d'architectures à système divisé pour installer l'équipement autour des machines existantes.
L’ingénierie personnalisée comporte des risques de mise en œuvre notables. Les versions personnalisées nécessitent des délais de livraison beaucoup plus longs. Les tests d'acceptation en usine (FAT) deviennent obligatoires avant l'expédition de l'équipement. Vous devez vérifier chaque liaison logicielle pendant FAT. De plus, les unités personnalisées peuvent ne pas disposer de la documentation standardisée sur les pièces de rechange que l'on trouve chez leurs homologues disponibles dans le commerce. Vous devez exiger des manuels complets adaptés à votre construction exacte.
Un excellent matériel échoue sans une intégration logicielle appropriée. De nombreux échecs de déploiement proviennent directement de problèmes de négociation logicielle. Un contrôleur Allen-Bradley traite les données différemment d'une unité Siemens. Si votre fournisseur ne parvient pas à mapper parfaitement les registres de données, les systèmes ne peuvent pas communiquer. Une formation inadéquate des opérateurs présente un autre risque énorme. Les opérateurs savent peut-être parfaitement gérer la ligne mécanique. Pourtant, ils peuvent avoir du mal à naviguer dans les écrans IHM complexes. De plus, les ingénieurs calculent souvent mal la dilatation thermique. Les longs tuyaux chauffés modifient la pression interne de manière dynamique, ce qui ruine les débits continus s'ils ne sont pas pris en compte.
Comment auditer un prospect Fournisseur de machine à colle thermofusible PLC ? Vous devez exiger des preuves techniques transparentes.
Tout d’abord, recherchez des graphiques documentés de mappage d’API et de communication. Ils doivent prouver qu’ils ont déjà été intégrés à votre contrôleur de ligne maître spécifique. Deuxièmement, vérifiez la présence de leur service sur le terrain local. L'assistance téléphonique à distance ne peut pas réparer un câble d'encodeur sectionné ou une pompe à engrenages bloquée un mardi soir. Troisièmement, exigez des essais d’application. Un fournisseur réputé se fera un plaisir de faire passer vos substrats de produits réels dans son laboratoire. Ils testeront votre adhésif spécifique pour prouver que leur équipement gère la viscosité.
Méfiez-vous des signaux d’alarme critiques. Si un fournisseur obscurcit ou cache la marque de son matériel API sous-jacent, éloignez-vous. Les contrôleurs exclusifs « boîte noire » vous empêchent d'accéder à votre propre équipement. Ils vous obligent à acheter pour toujours des pièces propriétaires coûteuses. Vous devez également rejeter tout fournisseur refusant de garantir des précisions spécifiques sur les temps de cycle dans un contrat écrit. Les promesses ne veulent rien dire sans garanties mathématiques.
L'adoption d'une approche pilotée par PLC modifie fondamentalement vos capacités de fabrication. Vous intégrez le collage dans le système nerveux central de votre usine. Cette centralisation remplace les conjectures par des données. Il transforme les tâches manuelles compliquées en processus d'ingénierie propres et reproductibles. La complexité initiale produit une énorme stabilité à long terme.
Vos équipes d'ingénierie doivent commencer par auditer leurs protocoles de ligne actuels. Calculez vos déchets d’adhésifs existants pour établir une analyse de rentabilisation solide. Apportez vos échantillons de substrat à des fournisseurs potentiels pour des tests rigoureux en laboratoire. Enfin, exigez des diagrammes d'intégration détaillés et des tableaux de mappage de données auprès des fournisseurs présélectionnés avant d'émettre des bons de commande. Un contrôle strict garantit que votre nouvel équipement fonctionne exactement comme prévu.
R : Les temps d'intégration dépendent fortement de la compatibilité des protocoles. Les systèmes Ethernet plug-and-play standard correspondant à votre contrôleur de ligne maître peuvent être entièrement intégrés en quelques jours seulement. Cependant, les systèmes complexes nécessitant un mappage d'E/S personnalisé ou une négociation robotique multi-axes peuvent nécessiter plusieurs semaines de programmation intense et de tests d'acceptation en usine.
R : Oui, il peut fonctionner avec presque toutes les marques, à condition que le fournisseur propose les bons modules de communication ou passerelles réseau. Cependant, donner la priorité à la compatibilité native (par exemple, connecter un module de colle Siemens à un automate maître Siemens) réduit considérablement les frictions d'intégration, évite les erreurs de mappage de registre et minimise la latence du signal.
R : Vous pouvez extraire des données opérationnelles de grande valeur. Cela comprend les journaux de température historiques, le nombre de cycles quotidiens, les codes d'erreur spécifiques, les taux de consommation d'adhésif en temps réel et le nombre total d'heures de fonctionnement de la pompe. Les équipes d'ingénierie utilisent ces données précises pour établir des calendriers de maintenance prédictive très précis et réduire le gaspillage global de matériaux.


