
fermer
Choisissez votre site
Mondial
Réseaux sociaux
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-28 Origine : Site


La faiblesse des liaisons adhésives ralentit votre ligne de production ? De nombreux fabricants sont confrontés au gaspillage de matériaux et à une qualité de produit incohérente. Une production extrêmement lente est un autre mal de tête courant. S'appuyer sur des méthodes d'application manuelles obsolètes entraîne souvent des goulots d'étranglement. Ces goulots d’étranglement paralysent l’efficacité globale.
Un système de distribution industriel hautement sophistiqué résout ces problèmes précis. Dans ce guide complet, vous découvrirez comment la mise à niveau de votre équipement comble le fossé critique entre la fabrication à grande vitesse et une précision extrême. En fin de compte, cela transforme votre atelier d’assemblage d’un poste de travail chaotique en une opération rationalisée.
Précision inégalée : les distributeurs industriels permettent un placement exact de l'adhésif. Cela réduit considérablement le gaspillage de matériaux et évite les arrêts de production inattendus.
Sélection de la technologie : le choix entre les pompes pneumatiques à pistons et les pompes électriques à engrenages dépend entièrement du débit requis, de la viscosité du fluide et de la continuité de l'application.
Compatibilité adhésive : les systèmes sont conçus pour gérer divers agents de liaison. Ceux-ci vont de l'EVA thermoplastique standard au PUR durcissant à l'humidité, chacun répondant à des exigences structurelles distinctes.
Solutions haute capacité : les applications lourdes bénéficient énormément des systèmes à grande échelle dotés de fûts-citernes de 60 kg pour un fonctionnement ininterrompu.
Entretien pour la longévité : le respect de programmes d'entretien quotidiens et hebdomadaires stricts évite la carbonisation de l'adhésif, l'obstruction des buses et les pannes d'équipement coûteuses.
Retour sur investissement : la transition vers un équipement de collage automatique optimise les coûts de main-d'œuvre et standardise la qualité des produits. Cela génère un retour sur investissement rapide et mesurable.
Un système adhésif industriel est une pièce robuste de machine automatisée. Il est méticuleusement conçu pour fondre, pomper et appliquer des adhésifs thermoplastiques dans un environnement de fabrication contrôlé. Les pistolets à colle manuels standards reposent sur des éléments chauffants rudimentaires et une pression humaine incohérente. En revanche, les machines industrielles jouent le rôle de système nerveux central pour l’application des adhésifs. Ils sont construits pour résister aux rigueurs d’un fonctionnement continu. Vous obtenez un volume de production élevé et une régulation précise de la température sur plusieurs zones de chauffage distinctes.
La mécanique opérationnelle de ces systèmes implique trois étapes principales étroitement synchronisées. Ce sont la fusion, le transfert et la distribution. Tout d’abord, de la colle solide sous forme de pastilles ou de blocs est chargée dans un réservoir chauffé. Grâce à des capteurs thermiques de précision, le réservoir amène l'adhésif à son point de fusion spécifique. Cela le transforme en un fluide exploitable. Ensuite, un mécanisme d'entraînement force le polymère liquide hors du réservoir et dans des tuyaux chauffés. Ces tuyaux spécialisés maintiennent le profil thermique exact du fluide lors de son déplacement, évitant ainsi un refroidissement prématuré. Enfin, l'adhésif atteint les têtes applicatrices. Ici, il est extrudé sur le substrat avec une précision mécanique.
Dans les assemblages modernes, il est essentiel d’appliquer le volume correct d’agent de liaison. Les distributeurs industriels utilisent des contrôleurs logiques programmables ainsi que des électrovannes avancées pour atteindre une précision extrême. Au lieu qu'un travailleur appuie manuellement sur une gâchette et espère obtenir une ligne uniforme, les opérateurs programment des tailles exactes de perles, des micro-points intermittents ou de larges jets de pulvérisation. Le contrôleur dicte la milliseconde exacte à laquelle une vanne s'ouvre et se ferme. Par conséquent, ce niveau de contrôle garantit que chaque produit reçoit le même volume de colle. Il élimine complètement l’élimination compliquée associée à l’application manuelle.
L’efficacité est directement liée au débit de production. Les adhésifs thermofusibles sont très appréciés dans la fabrication car ils durcissent rapidement lors du refroidissement. Cela évite le besoin de longs temps de durcissement ou de fours de séchage massifs. Un applicateur dédié maximise cette efficacité inhérente en offrant des capacités de débit continu. Les cuves de fusion de grande capacité garantissent que la chaîne d'assemblage n'a pas besoin de s'arrêter fréquemment pour un remplissage manuel. Cela permet aux opérations de se dérouler sans problème du premier au dernier quart de travail.
L’élimination des erreurs humaines est souvent le principal catalyseur de la mise à niveau vers un système automatisé. Le collage manuel entraîne inévitablement des variations d'épaisseur. Trop peu crée des liaisons structurelles faibles, tandis que trop crée des défauts esthétiques inesthétiques. Les systèmes automatisés exploitent des vannes à grande vitesse qui fonctionnent en millisecondes. Par conséquent, le même poids et le même volume de colle sont appliqués à chaque unité. Cela normalise la qualité des produits et garantit l’intégrité structurelle des lots de production massifs.
Le temps est une mesure implacable dans l’usine. Bien que la nature à prise rapide du thermofusible constitue un avantage certain, son association à un distributeur industriel augmente la vitesse de production de manière exponentielle. Les applicateurs automatisés appliquent des agents de liaison à des vitesses dépassant de loin les capacités physiques humaines. Ils s'intègrent parfaitement aux bandes transporteuses à grande vitesse. De plus, les configurations multi-buses permettent une application simultanée sur différentes zones géographiques d’un produit. Cela accélère considérablement le calendrier global de l’assemblage.
Bien que l’investissement initial en équipements industriels dépasse celui des outils manuels, les économies financières à long terme sont indéniables. La distribution précise empêche directement le surcollage. En appliquant uniquement la quantité minimale absolue requise pour une caution sécurisée, les fabricants réduisent considérablement leur consommation de matières premières. De plus, les systèmes automatisés réduisent les frais de main-d'œuvre associés à l'application manuelle. Ils éliminent les heures fastidieuses passées à nettoyer l’excès d’adhésif des produits finis et des machines de convoyage.
Lors de l’ingénierie d’une configuration de distribution, le choix de la technologie de pompe sous-jacente est une décision fondamentale.
Pompes pneumatiques à piston : ces unités utilisent de l'air comprimé d'usine pour entraîner un piston et pomper le fluide vers l'avant. Ils sont très efficaces pour les applications intermittentes et génèrent rapidement une haute pression. Cependant, comme le piston doit mécaniquement effectuer un mouvement de va-et-vient, une légère pulsation se produit dans le flux. Cela les rend moins idéaux pour les applications nécessitant des films continus parfaitement uniformes.
Pompes à engrenages électriques : entraînées par des moteurs à courant alternatif, les pompes à engrenages poussent le fluide à travers des engrenages en acier entrelacés. Cette technologie produit un flux très précis, continu et sans impulsion. Les pompes à engrenages électriques restent la référence pour les scénarios de haute précision. Le revêtement continu des fentes est un excellent exemple où un contrôle précis du volume sur une durée prolongée n'est pas négociable.
Fonctionnalité |
Pompe à piston pneumatique |
Pompe à engrenages électrique |
|---|---|---|
Mécanisme d'entraînement |
Air comprimé |
Moteur électrique à courant alternatif |
Caractéristiques du débit |
Légère pulsation pendant la course du piston |
Débit régulier, continu et sans pouls |
Meilleure application |
Points intermittents, packaging, montage général |
Lignes continues, revêtement de fentes, haute précision |
Gestion de la viscosité |
Excellent pour les adhésifs à haute viscosité |
Meilleur pour une viscosité constante, moyenne à faible |
La nature chimique de la colle dicte l'architecture interne de la machine. Les systèmes traditionnels en éthylène-acétate de vinyle, communément appelés EVA, utilisent des conceptions à réservoir ouvert. L'EVA est un thermoplastique standard. Il fond lorsqu'il est chauffé et se solidifie lorsqu'il est refroidi, ce qui le rend omniprésent dans les emballages en carton et dans l'assemblage général.
À l’inverse, les adhésifs polyuréthane réactifs, ou PUR, nécessitent un équipement hautement spécialisé. Le PUR non seulement refroidit pour se solidifier, mais subit simultanément une réaction chimique de réticulation avec l’humidité ambiante. Une fois complètement durci, un liant PUR ne peut plus être refondu. Cela offre une résistance aux températures et aux produits chimiques stupéfiante. Parce qu’ils réagissent avec l’air, les équipements PUR doivent être hermétiquement fermés. Les ingénieurs utilisent souvent des bouchons ou des joints de plateau enveloppés dans du papier d'aluminium pour empêcher le polymère de durcir solidement à l'intérieur du réservoir.
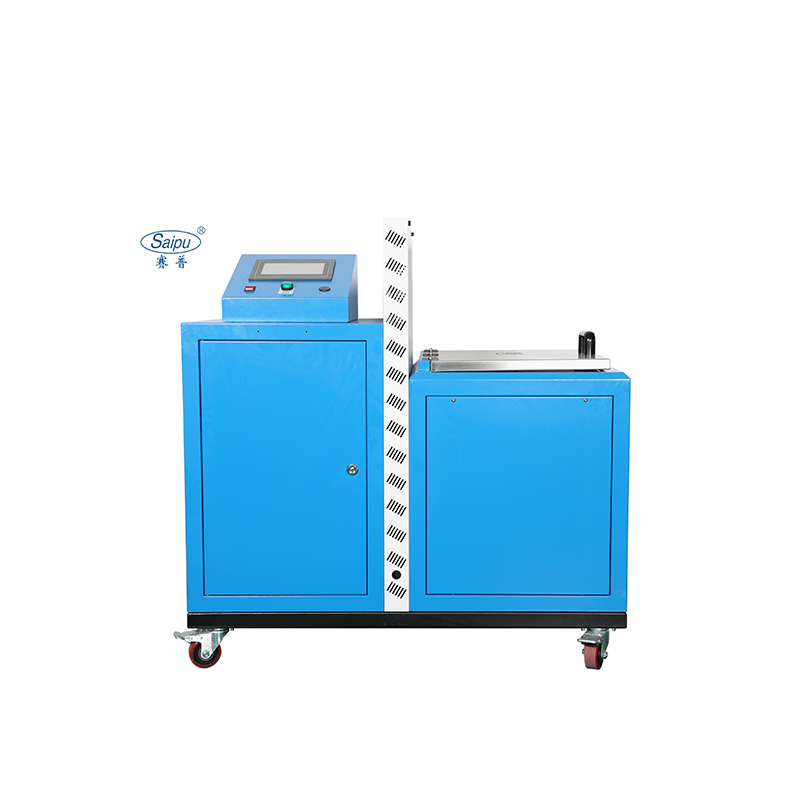
La capacité du réservoir dicte la fréquence d’intervention de l’opérateur. Pour le travail du bois en atelier, un réservoir compact de 5 litres suffit. Cependant, les applications industrielles lourdes consomment d’énormes volumes de polymère toutes les heures. Dans ces environnements exigeants, les chars standards ne parviennent pas à suivre le rythme. Mettre en œuvre une grande capacité La machine à colle thermofusible équipée d'un tambour de réservoir de 60 kg garantit que les lignes de production à grande vitesse ne connaissent jamais de manque d'adhésif. Ces unités robustes, telles que la série SP-6002G, gèrent des taux de fusion massifs. Ils permettent à de larges têtes d'applicateur de pulvériser des couches uniformes sur de grandes surfaces sans chute de pression.
L'industrie de la literie s'appuie intensément sur des systèmes adhésifs robustes pour coller d'épaisses couches de mousse à mémoire de forme, encapsuler les ressorts ensachés et sécuriser les tissus extérieurs matelassés. Étant donné que les matelas possèdent des surfaces massives, les petits distributeurs manuels ne sont absolument pas viables. Pour ces opérations lourdes, le déploiement d'un parc industriel spécialisé La machine à colle thermofusible est la norme de l’industrie. Ces systèmes à grand volume assurent une distribution continue de fluide. Cela garantit que les larges buses de pulvérisation tourbillonnante peuvent recouvrir les feuilles de mousse rapidement et uniformément sans fluctuations thermiques.
Dans les armoires sur mesure, la fabrication de présentoirs sur le point de vente et l'emballage de boutique, la flexibilité l'emporte sur le volume. Les systèmes de pompes à engrenages plus petits et électriques brillent ici. Les artisans utilisent des applications précises de perles pour fixer des bandes de chant délicates sans attaches mécaniques visibles. Les distributeurs automatisés garantissent que les présentoirs en carton complexes sont collés proprement. Cela préserve l’esthétique intacte du produit final de vente au détail.
Les secteurs de l’automobile et de l’électronique grand public exigent une précision absolue. Dans l'assemblage de véhicules, les systèmes thermofusibles collent les panneaux de porte intérieurs, fixent les garnitures de toit et fixent une isolation acoustique. En électronique, les têtes de micro-distribution appliquent des points microscopiques d’adhésif pour ancrer les fils délicats. Ils emballent également les composants fragiles pour absorber les vibrations et sceller hermétiquement les boîtiers des appareils. Ces applications rigoureuses utilisent fréquemment des adhésifs PUR pour leur durabilité inflexible sous des contraintes environnementales extrêmes.
L'efficacité opérationnelle commence par un calibrage méticuleux. Chaque adhésif possède une fiche technique spécifique décrivant sa température d'application optimale et sa courbe de viscosité. Les opérateurs doivent régler les températures du réservoir, du tuyau et du pistolet pour qu'elles correspondent à ces spécifications exactes. Régler la chaleur trop basse augmente la viscosité. Cela entraîne un mauvais écoulement, un cordage et, finalement, des liaisons faibles. A l’inverse, une chaleur excessive dégrade le polymère. Cela provoque l’oxydation de l’adhésif et la formation de charbon dur qui obstruera inévitablement le système. Les réglages de pression doivent également correspondre à la vitesse de la ligne. Une pression excessive provoque une pulvérisation excessive, tandis qu'une pression inadéquate entraîne une défaillance structurelle.
La tête applicatrice est le point de contrôle final. Il dicte le modèle et la précision du fluide.
Buses à billes : déployées pour les applications linéaires standard. Les exemples incluent le scellement des rabats de cartons lourds ou la pose de lignes structurelles dans l’assemblage d’appareils.
Buses de pulvérisation : utilisez de l'air tourbillonnant pour atomiser le fluide en une large bande fibreuse. Ceci est très efficace pour couvrir de grandes surfaces, comme le collage de mousse, en utilisant le minimum absolu de matériau.
Têtes de revêtement à fentes : extrudez un film plat et continu. Ceux-ci sont essentiels dans la fabrication d’étiquettes et la production de rubans médicaux, où une couche microscopique parfaitement uniforme est obligatoire.
Pour débloquer un débit maximal, le système de distribution doit être intégré de manière globale dans la chaîne de fabrication plus large. Les équipements modernes disposent de capacités d’intégration approfondies des contrôleurs. En connectant le distributeur aux encodeurs rotatifs du système de convoyeur, la machine ajuste automatiquement la vitesse de sa pompe pour qu'elle corresponde à la vitesse physique de la bande. Si le convoyeur décélère, la pompe ralentit de la même manière. Cela garantit que le volume d’adhésif reste parfaitement cohérent par produit. L'intégration de capteurs optiques garantit en outre que les pistolets de distribution tirent exclusivement lorsqu'un produit est parfaitement aligné en dessous d'eux.
Des analyses récentes du secteur mettent en évidence une évolution massive vers une fabrication intelligente et un contrôle qualité en temps réel au sein des technologies d’application des adhésifs. À mesure que les coûts des matières premières augmentent, les fabricants exigent des systèmes offrant une précision microscopique pour éliminer les déchets. Les distributeurs modernes sont de plus en plus équipés de capacités Internet des objets. Les directeurs d'usine peuvent désormais surveiller la consommation d'adhésif, la stabilité de la température et la pression de la pompe en temps réel à partir de tableaux de bord distants.
Cette approche basée sur les données facilite la maintenance prédictive. Il alerte les opérateurs des obstructions potentielles ou des pannes de chauffage avant qu'elles ne provoquent des temps d'arrêt inattendus. De plus, la durabilité est un moteur d’innovation. Le marché connaît une augmentation du nombre d'applicateurs avancés capables de traiter des adhésifs à basse température et des thermofusibles d'origine biologique. Cela réduit considérablement l’empreinte carbone et la consommation d’énergie des secteurs de l’emballage et de l’assemblage tout en préservant l’intégrité structurelle.
La sélection du bon équipement d’adhésif industriel est une dépense d’investissement critique. Cela dicte directement votre efficacité opérationnelle et vos résultats. Avec une vaste gamme de configurations disponibles, prendre une décision éclairée nécessite une évaluation systématique de vos paramètres de fabrication spécifiques.
La mesure la plus fondamentale à évaluer est le taux de fusion de la machine. Il s'agit du volume d'adhésif solide que le système peut convertir en état liquide à la température de fonctionnement désignée par heure. Pour déterminer votre besoin, calculez votre consommation horaire de colle en multipliant la quantité de colle requise par produit par votre cadence de production cible. Les ingénieurs de l'industrie suggèrent d'ajouter une marge de sécurité de trente pour cent à ce chiffre pour faire face aux pics de production.
Pour les environnements à volume élevé, la capacité du réservoir est tout aussi cruciale. Dans les industries qui collent des couches de mousse épaisses, un approvisionnement massif en adhésif est nécessaire. Mettre en œuvre une qualité industrielle La machine à colle thermofusible conçue pour l'emballage des matelas garantit que la ligne peut fonctionner pendant des périodes de travail prolongées. Vous évitez ainsi les interruptions de remplissage fastidieuses.
Les temps d’arrêt des équipements se traduisent instantanément par une perte de revenus. L’évaluation de la fiabilité mécanique est donc primordiale. Regardez au-delà des spécifications marketing brillantes. Recherchez des données empiriques concernant le temps moyen entre les pannes de la machine. Analysez des études de cas industrielles pour comprendre comment l’équipement fonctionne sous des contraintes réelles. Portez une attention particulière à la stabilité des pompes à engrenages, à la longévité des tuyaux chauffants et à l'infrastructure d'assistance technique après-vente du fabricant.
Se concentrer uniquement sur le prix d’achat initial est une erreur courante en matière d’approvisionnement. Une évaluation financière complète doit calculer le coût total de possession sur le cycle de vie projeté de la machine. L'efficacité énergétique joue un rôle majeur, car ces machines reposent sur de puissants éléments chauffants. Les systèmes avancés équipés de modes de veille intelligents réduisent considérablement la consommation d'énergie pendant les périodes d'inactivité. Tenez également compte de la fréquence de remplacement et du coût des composants consommables tels que les filtres en ligne et les buses de précision.
Catégorie de coût |
Description |
Impact à long terme |
|---|---|---|
Dépenses en capital |
Prix d'achat initial, expédition et installation. |
Impact initial élevé, diminue au cours du cycle de vie opérationnel. |
Consommation d'énergie |
Électricité nécessaire pour alimenter les réservoirs de chauffage et les tuyaux. |
Impact continu modéré à élevé ; l’efficacité compte. |
Pièces consommables |
Articles de remplacement de routine comme les filtres, les buses et les joints toriques. |
Impact continu modéré ; nécessite une budgétisation prévisible. |
Déchets d'adhésif |
Coût de la colle perdue en raison d’une distribution imprécise ou d’une carbonisation. |
Impact potentiel élevé ; les machines de précision atténuent considérablement cela. |
Même les équipements industriels les plus sophistiqués nécessitent une maintenance rigoureuse et systématique pour maintenir des performances optimales. La mise en œuvre d'un protocole proactif prolonge la durée de vie de votre poids lourd Machine à colle thermofusible et réduit considérablement le risque de pannes mécaniques catastrophiques.
L’ennemi le plus répandu de l’application d’adhésif est la carbonisation. Cela se produit lorsque le polymère subit une dégradation thermique due à une exposition prolongée à des températures élevées et à l'oxygène. Il durcit en une substance carbonée sombre et abrasive. Ce charbon obstrue les filtres en ligne et endommage de manière permanente les buses des applicateurs de précision.
Pour lutter contre cela, les opérateurs doivent respecter des programmes de nettoyage stricts. L'entretien quotidien implique une inspection visuelle des têtes d'applicateur. Essuyez délicatement l'extérieur des buses avec des solutions de nettoyage approuvées pendant que le système reste chaud. Les protocoles hebdomadaires nécessitent l'inspection des filtres en ligne et la surveillance de la pression de la pompe pour déceler toute anomalie. Si vous passez à une autre chimie d’adhésif, une purge complète du système à l’aide d’un produit de nettoyage spécialisé est absolument obligatoire pour éviter toute contamination croisée.
De mauvaises habitudes de démarrage et d’arrêt sont les principales causes d’usure prématurée des composants. Pendant l'arrêt, ne coupez jamais simplement l'alimentation principale lorsque le réservoir est à sa température de fonctionnement maximale. Cela laisse l’adhésif stagner dans un état très chauffé. Cela accélère rapidement la carbonisation. Utilisez plutôt le mode veille de la machine. Cela abaisse la température à un niveau de maintien sûr, préservant les propriétés chimiques tout en économisant de l'énergie.
Le démarrage nécessite une discipline égale. Les distributeurs industriels utilisent un processus de chauffage séquentiel pour éviter les dommages mécaniques. Le bac de fusion doit d'abord chauffer, suivi des tuyaux et enfin des têtes d'application. Si les tuyaux chauffent avant le réservoir, le liquide en expansion n’a nulle part où s’écouler. Cela provoque une forte accumulation de pression qui peut rompre les conduites ou faire sauter les joints internes. Attendez toujours que toutes les zones thermiques atteignent leur cible avant d'engager les pompes.
Un système de distribution industriel de haute qualité transforme fondamentalement votre ligne de production. En permettant un placement précis de l'adhésif à des vitesses fulgurantes, cette technologie garantit des liaisons structurelles incassables tout en éliminant pratiquement le gaspillage de matières premières. Que vous exploitiez un atelier de fabrication sur mesure ou que vous gériez une installation massive qui exige des systèmes de collage automatiques robustes et de grande capacité, la sélection du bon équipement est primordiale. Investir dans une technologie de distribution fiable et conçue avec précision n’est pas qu’un simple achat. Il s’agit d’une mise à niveau stratégique qui s’amortit rapidement grâce à la réduction des coûts de main-d’œuvre et à l’excellence des produits standardisés. Évaluez dès aujourd’hui vos processus de collage actuels. Explorez les solutions avancées et haute capacité de Saipu Machine pour trouver l'équipement exact adapté à vos demandes de production. Transformez votre chaîne d'assemblage grâce à l'ingénierie de précision dès aujourd'hui.
La principale différence réside dans l’échelle, l’automatisation et la précision. Un pistolet à colle standard est un outil manuel à faible volume conçu pour les travaux manuels légers, qui repose sur la force de la main de l'utilisateur pour alimenter des bâtons de colle solides. Cela entraîne des débits incohérents. À l’inverse, une machine industrielle est conçue pour une fabrication continue et en grand volume. Ces systèmes comprennent des réservoirs de fusion de grande capacité, des pompes à engrenages motorisées et des tuyaux chauffants à température contrôlée. Ils utilisent des contrôleurs logiques programmables pour automatiser le processus de distribution, garantissant ainsi un placement d'adhésif précis et reproductible sans erreur humaine.
Le temps de chauffage varie considérablement en fonction de la capacité du réservoir, de la puissance de l'élément chauffant et de la formulation adhésive spécifique. Les systèmes compacts dotés de petits réservoirs peuvent atteindre des températures de fonctionnement optimales en quinze à trente minutes. Cependant, les systèmes industriels lourds, tels que les déchargeurs de fûts de 60 kg utilisés dans la fabrication de matelas, nécessitent beaucoup plus de temps pour faire fondre de gros volumes en toute sécurité. Celles-ci durent souvent de quarante-cinq à quatre-vingt-dix minutes. De nombreuses machines modernes sont dotées de minuteries programmables qui démarrent automatiquement la séquence de chauffage avant le début du quart de travail.
Les machines thermofusibles réactives en polyuréthane offrent des avantages structurels distincts en raison des propriétés chimiques uniques des adhésifs PUR. Contrairement aux thermofusibles standards qui refroidissent et se solidifient simplement, le PUR subit un processus de durcissement chimique secondaire, se réticulant avec l'humidité ambiante. Cela crée un lien irréversible et incroyablement fort qui ne peut être refondu. Les liants PUR présentent une résistance supérieure à la chaleur extrême, au froid et aux produits chimiques agressifs, ce qui rend ces machines idéales pour les industries exigeantes comme l'assemblage automobile et la fabrication électronique.
La fréquence de maintenance dépend du volume de production et de l’environnement d’exploitation, mais une approche par niveaux est universellement recommandée. Des inspections visuelles de base et des essuyages des buses doivent être effectués quotidiennement. Chaque semaine, le personnel doit inspecter les filtres en ligne à la recherche de débris et vérifier la stabilité des pressions de la pompe. Une session de maintenance approfondie et complète, comprenant la purge de l'ensemble du système avec des produits de nettoyage et l'étalonnage des zones de température, doit généralement être effectuée tous les trois à six mois pour garantir une fiabilité à long terme.
Pour des applications par pulvérisation efficaces, en particulier dans le collage de mousses à large bande, la viscosité de l'adhésif doit généralement se situer entre 2 000 et 5 000 centipoises à la température de fonctionnement. Si la viscosité est trop élevée, l'air tourbillonnant ne peut pas atomiser correctement le fluide, ce qui entraîne des boules lourdes et inégales. S'il est trop faible, l'adhésif peut former une buée incontrôlable, provoquant une pulvérisation excessive importante et un mauvais transfert structurel. Consultez toujours la fiche technique de l’adhésif pour connaître la température exacte requise pour atteindre ce point idéal de viscosité.
Le filage est généralement causé par des réglages de température incorrects ou un actionnement lent de la buse. Tout d'abord, vérifiez que les températures de la tête de l'applicateur et du tuyau sont précisément calibrées selon les spécifications du fabricant. Si la colle est trop froide, elle devient filandreuse. Ensuite, assurez-vous que vos vannes pneumatiques ou solénoïdes fonctionnent avec une efficacité maximale. Des joints usés ou une pression d’air inadéquate peuvent entraîner une fermeture lente de la vanne, entraînant une traînée d’adhésif sur le produit. La mise à niveau vers des modules sans cavité peut également éliminer physiquement l'espace où le fluide persiste après la fermeture de la vanne.


