
fermer
Choisissez votre site
Mondial
Réseaux sociaux
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-28 Origine : Site


Les chaînes d’assemblage fonctionnent plus vite que jamais et la conception des produits repousse les limites mêmes de la science des matériaux. Par conséquent, la demande industrielle en solutions de collage solides et infaillibles a explosé. Pendant des décennies, les colles thermofusibles standard à base d'éthylène-acétate de vinyle et les colles conventionnelles à base d'eau ont permis aux usines de continuer à fonctionner. Mais que se passe-t-il lorsque les produits assemblés sont confrontés à des chocs thermiques extrêmes, à une forte pénétration d’humidité ou à des lavages chimiques agressifs ? Ces colles conventionnelles atteignent leur point de rupture. Le résultat est un délaminage coûteux et une défaillance catastrophique du produit.
Pour résoudre ces goulots d'étranglement techniques, les directeurs d'usine se tournent de manière agressive vers les adhésifs thermofusibles polyuréthane. Connue dans l’industrie simplement sous le nom de PUR, cette chimie réactive constitue une mise à niveau opérationnelle massive. Il comble parfaitement le fossé entre les vitesses de traitement rapides des thermofusibles standards et la résistance brute et sans compromis des époxydes structurels. Cependant, moderniser votre chaîne de montage ne consiste pas seulement à remplacer un bâton de colle. Ce matériau durcit via une réaction chimique stricte avec l’humidité ambiante. Sa manipulation sûre et efficace nécessite un équipement de distribution hermétique pour empêcher la colle de se transformer en un bloc de plastique solide à l’intérieur de vos machines.
Chimie réactive : les thermofusibles PUR se réticulent avec l'humidité de l'air ou du substrat. Cela crée un lien structurel permanent et irréversible.
Performance supérieure : une fois complètement durcies, elles offrent une résistance aux températures extrêmes, une flexibilité et une résistance aux intempéries que les colles EVA standard ne peuvent tout simplement pas égaler.
Applications larges : il s'agit de l'adhésif incontournable pour les bandes de chant imperméables pour le travail du bois, les garnitures intérieures d'automobile et l'assemblage électronique délicat.
L'équipement est crucial : l'adhésif liquide commence à durcir dès qu'il entre en contact avec l'air ambiant. Vous devez absolument utiliser des machines de fusion spécialisées et scellées.
Retour sur investissement et efficacité : une technologie de distribution appropriée réduit le gaspillage de matériaux, accélère la vitesse de production et garantit une qualité de produit irréprochable.
Si l’on considère le paysage manufacturier plus large, le marché mondial des adhésifs connaît un changement massif. L’un des principaux moteurs de cette tendance est le secteur en plein essor des véhicules électriques et la pression mondiale en faveur de matériaux de construction durables. Les fabricants éliminent activement les fixations mécaniques lourdes, comme les vis, boulons et rivets métalliques. L’objectif est de réduire le poids global du produit et d’augmenter considérablement l’efficacité énergétique. Les adhésifs réactifs offrent l’intégrité structurelle exacte nécessaire à ces assemblages modernes et légers. Nous assistons à une migration distincte à l’échelle de l’industrie vers des solutions de polyuréthane haute performance pour répondre à ces nouvelles exigences rigoureuses en matière d’ingénierie.
Pour comprendre pourquoi cet adhésif domine l’industrie lourde, il faut s’intéresser à son comportement chimique. Il repose sur un processus de durcissement en deux étapes très unique. Il commence sa vie en tant que thermoplastique ouvrable et se transforme finalement en polymère thermodurcissable indestructible.
Au départ, l’adhésif agit comme un thermofusible standard. Il reste solide à température ambiante. Lorsqu'il est chauffé jusqu'à sa fenêtre d'application optimale, généralement entre 120 et 140 degrés Celsius, il fond en un liquide visqueux. La colle est ensuite extrudée sur un substrat où elle refroidit rapidement. Ce refroidissement rapide offre une adhérence instantanée, connue dans les usines sous le nom de force verte. Atteindre une résistance à l’état vert élevée est vital pour le débit. Il verrouille immédiatement les pièces ensemble, permettant ainsi aux assemblages complexes de progresser sur la ligne sans le goulot d'étranglement des pinces mécaniques ou les longs temps de séchage.
La vraie magie se produit longtemps après le refroidissement de la colle. La formulation contient des groupes isocyanates actifs. Ces groupes chimiques extraient activement l’humidité microscopique de l’air ambiant de l’usine et des matériaux liés eux-mêmes. Cela déclenche un processus de réticulation chimique. Au cours des 24 à 48 heures suivantes, un réseau polymère dense et tridimensionnel se forme. Une fois cette phase de durcissement à l’humidité terminée, la liaison est permanente. Vous ne pouvez pas le refondre, le briser ou l’inverser en appliquant une chaleur intense.
L'éthylène-acétate de vinyle, communément appelé EVA, est bon marché, courant et convient parfaitement aux emballages en carton de base. Mais à mesure que les normes de qualité augmentent, ses défauts structurels deviennent flagrants. La comparaison des deux produits chimiques montre exactement pourquoi les installations modernes se modernisent.
L'EVA est un matériau purement thermoplastique. Cela signifie qu’il conserve sa capacité à refondre indéfiniment. Imaginez une armoire en bois sombre exposée directement au soleil ou un tableau de bord de voiture cuit dans la chaleur estivale. L'EVA se ramollit rapidement. Le placage se décolle et le tableau de bord se déforme. À l’inverse, dans des conditions de gel inférieures à zéro, l’EVA devient cassant et se brise lors de l’impact. Le polyuréthane est complètement différent. Grâce à sa réaction thermodurcissable, il refuse de refondre. Il résiste aux températures négatives de 40 degrés jusqu'à bien au-dessus de 120 degrés Celsius, offrant une résistance aux intempéries inégalée.
Les colles standards sèchent dures et rigides. Les adhésifs réactifs modernes restent très flexibles. Cette élasticité est une bouée de sauvetage lors du collage de matériaux mixtes, comme le mariage de l’aluminium avec du plastique dense. À mesure que les températures ambiantes changent, ces matériaux différents se dilatent et se contractent à des rythmes différents. Le polyuréthane s'étire et absorbe ce stress physique au lieu de se fissurer sous la pression.
Dans la fabrication haut de gamme, l’esthétique détermine la valeur perçue. Le polyuréthane présente un énorme avantage en matière de résistance à la traction par rapport aux colles traditionnelles. Vous avez besoin de beaucoup moins d’adhésif pour obtenir une tenue beaucoup plus forte. Les opérateurs peuvent poser des lignes de perles ultra fines et presque invisibles. Cela réduit considérablement le poids global du revêtement et crée des joints impeccables et sans couture sur les armoires de luxe ou les appareils électroniques grand public.
Fonctionnalité |
Fonte chaude traditionnelle d'EVA |
Thermofusible polyuréthane PUR |
|---|---|---|
Type chimique |
Thermoplastique (refusible) |
Thermodurcissable réactif (permanent) |
Mécanisme de durcissement |
Refroidissement uniquement |
Refroidissement et réticulation de l'humidité |
Résistance à la chaleur |
Faible à modéré (ramollit à 60°C) |
Extrêmement élevé (résiste à 120°C+) |
Poids de la couche d'application |
Des lignes plus épaisses sont nécessaires |
Lignes fines et pratiquement invisibles |
Les colles standards ont constamment du mal à obtenir des surfaces lisses et non poreuses. À l’opposé, le PUR adhère facilement aux substrats notoirement difficiles. Que vous colliez des métaux traités, du verre lisse, du bois traité aux UV ou des plastiques composites, cette chimie polyvalente s'impose. Les ingénieurs peuvent concevoir des produits innovants en utilisant des matériaux mixtes sans avoir besoin de cinq stations de colle différentes sur la chaîne d'assemblage.
Pensez à un meuble-lavabo exposé à de la vapeur chaude ou à un équipement d'usine aspergé de nettoyants chimiques agressifs. La dégradation de l'adhésif est généralement le premier point de défaillance. La structure polymère réticulée du polyuréthane durci le rend très imperméable à l'eau, aux solvants industriels et aux huiles lubrifiantes. Il prospère dans les environnements très humides où les colles à base d’eau se dissolvent simplement.
De plus, ces formulations modernes sont conçues pour être 100 % solides. Ils ne contiennent aucun solvant et émettent des composés organiques volatils incroyablement faibles. L'élimination des dégagements gazeux toxiques protège votre équipe d'assemblage, améliore la qualité de l'air intérieur et maintient votre usine entièrement conforme aux réglementations environnementales strictes.
Cette technologie avancée de collage s’est répandue dans plusieurs secteurs manufacturiers majeurs, redéfinissant complètement la façon dont les produits sont assemblés.
Dans le travail du bois à grand volume, il s'agit de la référence incontestée en matière de placage de chants, d'emballage de profils complexes et de laminage à plat. Les armoires de cuisine sont confrontées à des déversements d’eau bouillante et à la chaleur rayonnante des fours à proximité. Les bandes de chant standard échouent sous ces contraintes, provoquant le pelage du placage. Le polyuréthane scelle le noyau poreux du bois, créant une barrière étanche et résistante à la chaleur qui maintient les meubles impeccables pendant des décennies.
Les voitures subissent des conditions environnementales extrêmes et brutales. Un véhicule garé au soleil peut facilement voir la température intérieure atteindre 85 degrés Celsius. La colle ordinaire se transforme en liquide, provoquant l’affaissement des garnitures de toit et le détachement des panneaux en plastique. Les constructeurs automobiles s'appuient largement sur le PUR pour la fixation des garnitures intérieures et les assemblages de sièges complexes. Il maintient son adhérence sous une chaleur intense et absorbe les vibrations constantes de la route sans microfracture.
La miniaturisation nécessite une précision absolue. Les thermofusibles réactifs sont utilisés pour coller les écrans de téléphones portables et sceller les batteries délicates. Étant donné que le liquide peut être extrudé sous forme de billes microscopiques, il bloque efficacement la pénétration de l’eau et de la poussière. Cela aide les appareils à passer des évaluations d’étanchéité strictes. De plus, la résistance extrême à la chaleur empêche la colle de se dégrader lorsque les processeurs internes chauffent.
Dans l’industrie du vêtement, il est utilisé pour stratifier des membranes imperméables et respirantes sur des équipements d’extérieur robustes. La colle survit à des centaines de lavages industriels rigoureux tout en restant miraculeusement douce et flexible. En reliure, il offre une solution supérieure à plat. Il empêche les livres épais de craquer le dos lorsqu'ils sont ouverts de force, préservant ainsi les pages pendant des années.
Les bienfaits chimiques sont indéniables. Mais l’utilisation de cet adhésif nécessite un changement total dans la façon dont vous manipulez les équipements d’usine. Vous ne pouvez absolument pas laisser tomber cette colle dans un fondoir standard à réservoir ouvert.
Parce que le matériau recherche agressivement l’humidité, l’exposer à l’air de l’usine est une erreur coûteuse. Placé dans une cuve chauffée et ouverte, l'humidité ambiante déclenche instantanément la cure. Une peau épaisse et caoutchouteuse se forme à la surface du liquide. En quelques heures, le réservoir entier se transforme en un bloc de plastique solide et impénétrable. Cela ruine le lot d'adhésif coûteux et détruit définitivement la machine de fusion, provoquant des temps d'arrêt massifs.
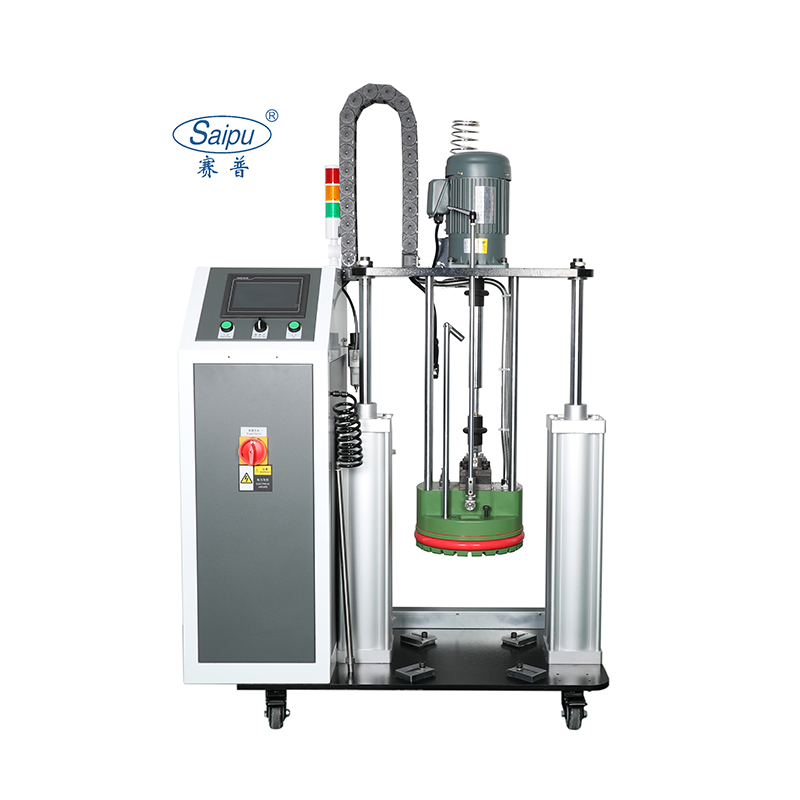
Pour exploiter ce matériel en toute sécurité, vous devez intégrer un Machine à colle thermofusible PUR dans votre flux de travail. Ces systèmes sont conçus dès le départ comme des écosystèmes hermétiques et scellés. Ils isolent la colle dès le moment précis du chargement du tambour. Les systèmes industriels haut de gamme utilisent une couverture d'azote sec ou des joints toriques sous vide robustes pour déplacer activement l'oxygène et l'humidité.
Au lieu de chauffer une cuve géante, les équipements industriels utilisent une technologie avancée de fusion à plateaux. Un plateau métallique recouvert de téflon, chauffé avec précision, appuie directement sur l'adhésif solide à l'intérieur du tambour recouvert d'une feuille d'aluminium. Le plateau ne fait fondre que la couche de colle ultra-fine exacte nécessaire à ce moment spécifique de la production. La majeure partie de l’adhésif en dessous reste froide et entièrement protégée de la dégradation thermique et du durcissement prématuré.
L’achat des bonnes machines détermine l’efficacité, la sécurité et la qualité de vos produits. Les ingénieurs de l'usine doivent évaluer des paramètres techniques spécifiques avant l'installation.
Adaptez la taille de la machine à votre volume de production réel. Pour les lignes automatisées à grande vitesse comme l'emballage continu de profilés ou l'assemblage robotisé de panneaux, investir dans un volume Le système de distribution par tambour d’adhésif thermofusible PUR de 20 kg est obligatoire. Vous devez calculer votre consommation horaire de colle. Le taux de fusion de la machine doit suivre sans effort le rythme de vos robots sans affamer les buses d'application.
La pompe interne déplace le liquide du plateau de fusion vers la buse. Les pompes à engrenages fournissent un débit très précis, continu et sans impulsion. Ils constituent la norme incontestée pour les lignes automatisées où des poids de revêtement précis et des tailles de cordons constantes sont essentiels. Les pompes à piston, en revanche, conviennent mieux aux opérations intermittentes avec des armes de poing manuelles où des explosions soudaines de pression sont nécessaires pour pousser le fluide à travers des buses complexes.
Les tuyaux de refoulement doivent être fortement isolés avec un contrôle précis de la température multizone. Si la température du tuyau baisse, même légèrement, la viscosité du fluide augmente, provoquant une application irrégulière. De plus, des buses de distribution hermétiques équipées de mécanismes anti-bave sont nécessaires pour empêcher l'humidité ambiante de remonter dans le collecteur chauffé pendant de brèves pauses dans la ligne.
Pour maximiser la durée de vie de votre Équipement de distribution de thermofusible PUR spécialisé , les opérateurs au sol doivent suivre des protocoles de maintenance stricts. Cette alchimie est très impitoyable si elle est mal gérée.
À la fin d’une longue journée de travail, vous ne pouvez pas simplement couper le courant et partir. Les opérateurs doivent appliquer une graisse spéciale barrière contre l'humidité sur les pointes des buses exposées pour bloquer la pénétration de l'air. Alternativement, ils doivent activer manuellement les vannes d’étanchéité automatisées pour verrouiller hermétiquement le système.
Lors des changements de fûts ou avant un long week-end de vacances, la plomberie interne doit être soigneusement purgée. Vous devez pomper un agent de nettoyage spécialisé non réactif à travers le fondoir, les tuyaux chauffants et les buses délicates. Ce fluide lourd repousse physiquement tout le polyuréthane actif avant de se réticuler et de provoquer de graves blocages.
Bien que le produit entièrement durci soit sans danger, le processus de fusion active nécessite un équipement de sécurité. Le polyuréthane chauffé peut libérer des traces de vapeurs d'isocyanate. Assurez-vous qu’une puissante ventilation aérienne fonctionne. Les opérateurs doivent toujours porter des gants de protection thermique et des lunettes de sécurité pour éviter les brûlures accidentelles causées par le liquide sous pression.
Les thermofusibles en polyuréthane représentent le summum absolu de l’ingénierie des adhésifs moderne. En s'éloignant des colles traditionnelles sujettes aux défaillances, les fabricants peuvent considérablement améliorer la longévité des produits, rehausser l'esthétique et garantir l'intégrité structurelle dans les environnements les plus difficiles.
Cependant, pour exploiter ces énormes avantages chimiques, il faut disposer du matériel industriel approprié. L’application de cet adhésif durcissant à l’humidité nécessite des machines hermétiques et méticuleusement conçues pour éviter une panne catastrophique de l’équipement. Nous vous recommandons fortement d'évaluer votre chaîne d'assemblage actuelle pour voir comment la mise à niveau de votre technologie adhésive peut réduire le gaspillage de matériaux et augmenter votre débit. Découvrez notre gamme robuste de machines industrielles de colle thermofusible PUR chez Saipu Machine dès aujourd'hui et assurez-vous que votre ligne de production est équipée pour construire des produits qui résistent vraiment à l'épreuve du temps.
Non. L’adhésif réagit de manière agressive à l’humidité microscopique de l’air. Son utilisation dans une machine standard à réservoir ouvert fera durcir la colle et durcira solidement à l’intérieur du réservoir. Cela détruit définitivement l'équipement. Vous devez utiliser un système de distribution spécialisé et hermétique spécialement conçu pour les adhésifs réactifs.
L'adhésif offre une résistance verte immédiate en quelques secondes, permettant aux pièces assemblées d'être manipulées immédiatement. Cependant, la réticulation chimique complexe prend généralement 24 à 48 heures. Ce délai peut varier légèrement en fonction de l’humidité et de la température ambiantes de l’usine.
Une fois complètement durci et réticulé, le matériau est un plastique totalement inerte, non toxique et sûr. Cependant, pendant le processus de fusion active et de distribution à haute température, il peut libérer des traces de vapeurs d'isocyanate. Une ventilation localisée adéquate et le strict respect des consignes de sécurité sont nécessaires pour garantir la sécurité des opérateurs.
Parce qu’il est très sensible à l’humidité ambiante, l’adhésif en vrac non ouvert a généralement une durée de conservation stricte de 6 à 12 mois. Il doit être stocké dans un environnement frais, sec et climatisé et rester complètement scellé dans son emballage d'origine recouvert de papier d'aluminium pour éviter un durcissement prématuré.
Vous ne pouvez pas nettoyer ces systèmes avec des solvants industriels standards ou de l’eau. Vous devez utiliser un composé de purge spécialement formulé ou un nettoyant non réactif. Lors d'arrêts prolongés, ce matériau de purge épais est pompé à travers le fondoir, les tuyaux et les buses pour expulser physiquement l'adhésif actif avant qu'il ne durcisse à l'intérieur de la plomberie.
Oui. Une fois le processus de réticulation chimique entièrement terminé, le polymère thermodurcissable obtenu est très résistant à la pénétration de l’eau, de la vapeur et de l’humidité. Cela en fait la norme de l’industrie pour les armoires de salle de bain, les vêtements d’extérieur et les appareils électroniques étanches.
Une fois complètement durci, il ne peut pas être fondu ou facilement dissous par des produits chimiques standards. Le retrait nécessite généralement des méthodes mécaniques agressives, telles que le ponçage, le meulage ou la coupe de la ligne de liaison. Dans certains cas industriels, des solvants spécialisés extrêmement agressifs peuvent le ramollir légèrement, mais un retrait mécanique est généralement nécessaire.


