
يغلق
اختر موقعك
عالمي
وسائل التواصل الاجتماعي
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-08-22 الأصل: موقع


يؤدي تطبيق المادة اللاصقة غير المتناسقة إلى إنشاء اختناق تشغيلي كبير في بيئات التصنيع عالية السرعة. عندما تفشل الموزعات الأساسية في وضع كميات محددة من الغراء، يواجه المشغلون حالات فشل متزايدة في المنتج، وهدرًا مفرطًا للمواد، وتوقفًا غير مخطط له للخط. تعتمد معدات التوزيع الأساسية عادةً على التوقيت اليدوي أو المؤقتات المستقلة. يؤدي هذا إلى عزل خطوة اللصق عن بقية تدفق المصنع. يؤدي الانتقال إلى بنية وحدة التحكم المنطقية القابلة للبرمجة (PLC) إلى تغيير هذه الديناميكية. إنه يحول عملية اللصق من مهمة معزولة إلى خطوة متزامنة بالكامل ومعتمدة على البيانات في خط الإنتاج الخاص بك. يتطلب تقييم هذه الترقية النظر إلى ميزات الأجهزة الأساسية. يجب على الشركات المصنعة فهم إمكانية التشغيل البيني للنظام والمواصفات الدقيقة المطلوبة لخطوط التجميع الخاصة بهم. ومن خلال التحكم المركزي، تكتسب الفرق الهندسية رؤية كاملة بشأن استهلاك المواد اللاصقة ودقة التطبيق. يمكنك مراقبة الأداء بشكل حيوي. وهذا يضمن أن كل منتج يلبي معايير الجودة الصارمة قبل الوصول إلى نهاية الخط.
التحكم الدقيق: يتيح تكامل PLC ردود الفعل ذات الحلقة المغلقة، مما يضمن حجم المادة اللاصقة الدقيقة بسرعات الخط المتغيرة.
البيانات والتشخيصات: تعمل مراقبة HMI في الوقت الفعلي على تقليل وقت استكشاف الأخطاء وإصلاحها وتتبع استهلاك المواد اللاصقة للحصول على مقاييس دقيقة للتكلفة لكل وحدة.
قابلية التوسع: بدءًا من الوحدات النمطية القياسية وحتى ماكينة الغراء المصهور الساخن PLC المخصصة، يجب أن تتطابق بنية النظام مع متطلبات بروتوكول الإدخال/الإخراج المحددة لديك (على سبيل المثال، EtherCAT، وProfinet).
فحص البائع: يعتمد اختيار المورد المناسب لآلة الغراء المصهور على الساخن PLC على قدرته على إثبات توافق البرامج وتوفير دعم التكامل المحلي.
تخفي أنظمة اللصق القديمة تكاليف تشغيلية كبيرة أثناء عمليات الإنتاج اليومية. عندما يستخدم المشغلون المؤقتات الأساسية، لا يمكنهم التعويض تلقائيًا عن تغيرات سرعة الناقل. يتسبب التباطؤ اللحظي في ترسب البنادق لبرك غراء ضخمة. تهدر هذه البرك مواد لاصقة باهظة الثمن. كما أنها تضغط على حواف المنتج السابقة. وهذا يخلق عيوب جمالية شديدة وفشل هيكلي. الترقية إلى أ آلة الغراء المصهور على الساخن PLC تزيل هذا التخمين. إنه يجلب تحكمًا رياضيًا صارمًا لتوزيع السوائل.
أصبحت محركات العائد على الاستثمار (ROI) لهذا التحول واضحة بسرعة. تحتل المدخرات اللاصقة المرتبة الأعلى بين برامج التشغيل هذه. تعمل خوارزميات التوقيت الدقيقة على تقليل استخدام المواد اللاصقة بشكل كبير. إنها تقضي تمامًا على 'المخلفات'. يحدث المخلفات عندما يتم سحب الغراء عبر الركيزة بعد محاولة الصمام للإغلاق. ومن خلال إغلاق الصمامات بدقة ميلي ثانية، يمكنك إيقاف التطبيق الزائد على الفور.
تعمل تحسينات العمالة ووقت التشغيل أيضًا على تحقيق عائد استثمار قوي. تستغرق المعايرة اليدوية ساعات من الصيانة كل أسبوع. يقوم المشغلون بتعديل الأوجه التناظرية إلى ما لا نهاية للعثور على المعلمات المقبولة. تعمل بنية PLC على إزالة هذا العبء. يمكنك تحميل الوصفات المبرمجة مسبقًا مباشرةً من واجهة شاشة تعمل باللمس. يؤدي هذا إلى تقليل أوقات التبديل بين المنتجات المختلفة من ساعات إلى ثوانٍ.
ومع ذلك، يجب على الفرق الهندسية الحفاظ على توقعات واقعية. تشهد العمليات كبيرة الحجم عوائد مالية سريعة. ومع ذلك، تظل النفقات الرأسمالية الأولية أعلى من شراء الأنظمة اليدوية المستقلة. يحتاج مصنعك أيضًا إلى طاقم صيانة مدرب بشكل مناسب. يجب أن يفهم الفنيون وحدات التحكم المنطقية الأساسية لاستكشاف الأخطاء وإصلاحها بشكل فعال. أنت تقوم أساسًا بتداول تكاليف العمالة اليدوية للحصول على قدرة فنية أولية أعلى.
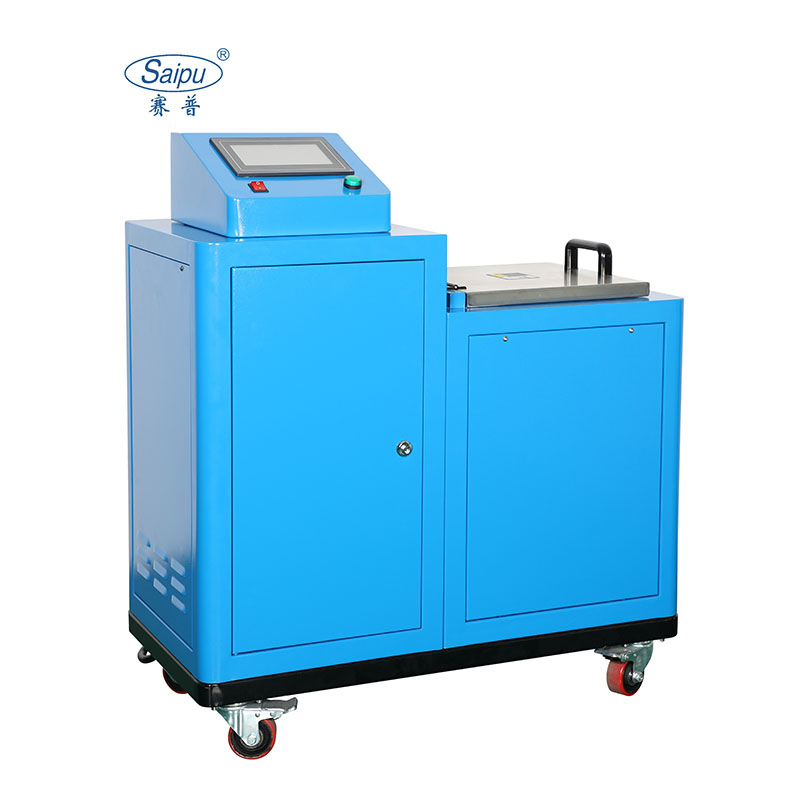
يتطلب توزيع السوائل الحديث تكاملاً عميقًا. الوحدات المستقلة ببساطة لا تستطيع مواكبة ذلك. لفهم كيف تقوم آلة اللصق الأوتوماتيكية PLC بالغراء المصهور الساخن بتحويل خطك، ويجب علينا فحص العقد التشغيلية الأساسية الثلاثة.
مزامنة سرعة الخط: تفترض أجهزة ضبط الوقت الأساسية أن الناقل يتحرك بسرعة ثابتة واحدة. المصانع الحقيقية لا تعمل بهذه الطريقة. تتسارع الأحزمة أثناء بدء التشغيل وتتباطأ أثناء الاختناقات. يستخدم نظام PLC مدخلات التشفير الخارجية. يرسل المشفر إشارات نبضية مستمرة تشير إلى سرعة الحزام الدقيقة. وحدة التحكم تقرأ هذه النبضات. يقوم على الفور بضبط دوران المضخة وأوقات فتح الصمام. وهذا يضمن وزنًا لاصقًا متطابقًا لكل منتج بغض النظر عن تقلبات سرعة الخط.
التحكم في درجة الحرارة PID: تتحلل المواد اللاصقة المذوبة بالحرارة بسرعة في حالة ارتفاع درجة حرارتها. يحجب اللاصق المتفحم فوهات أدوات التطبيق الدقيقة ويدمر مضخات التروس. تعمل وحدات التحكم المشتقة التناسبية (PID) على منع هذه التقلبات الخطيرة في درجات الحرارة. تقوم أجهزة الاستشعار ذات الحلقة المغلقة بمراقبة مناطق التسخين المستقلة باستمرار. يحافظ كل من خزان الصهر والخراطيم الساخنة ورؤوس أداة التطبيق على أهداف حرارية دقيقة. إذا تعرض الخرطوم لانخفاض مفاجئ في درجة الحرارة، فإن وحدة التحكم PID تعمل على زيادة الطاقة بلطف لتثبيته.
اكتشاف الأخطاء والمصافحة: تتضمن المصافحة اتصالات أمان مستمرة بين عقد الجهاز. تتحدث وحدة اللصق بشكل مستمر مع وحدة التحكم في الخط الرئيسي. في حالة تعطل آلة التغليف النهائية، يرسل PLC الرئيسي إشارة إلى نظام اللصق. تتوقف المضخة اللاصقة على الفور. وهذا يمنع حدوث فوضى كبيرة على المنتجات الثابتة. يقوم النظام أيضًا بمراقبة الحالات الداخلية بشكل نشط. فهو ينبه المشغلين على وحدة التحكم الرئيسية عندما ينخفض مستوى المادة اللاصقة الصلبة في الخزان.
تبدو الأجهزة متشابهة من الخارج. تكمن الاختلافات الحقيقية في المعايير الفنية الداخلية. مطابقة بعناية الخاص بك مواصفات آلة الغراء المصهور على الساخن PLC مقابل واقع المصنع تمنع اختناقات الإنتاج الكارثية.
يجب عليك مواءمة سعة الخزان ومعدلات الذوبان مباشرةً مع استهلاك خطك الفعلي. إذا كان خطك يستهلك عشرة كيلوجرامات في الساعة، فإن معدل ذوبان خمسة كيلوجرامات يسبب مجاعة فورية. سيحاول المشغلون إصلاح ذلك عن طريق إضافة كميات كبيرة من المادة اللاصقة الباردة. وهذا يؤدي إلى صدمة حرارية. تنخفض درجة حرارة الخزان، مما يتسبب في زيادة سماكة المادة اللاصقة. يجبر الغراء السميك المضخات على العمل بجهد أكبر ويدمر دقة التطبيق.
يظل الاتصال السلس ضروريًا للغاية لتكامل المصنع. يجب عليك التحقق من مطابقة البروتوكول قبل الانتهاء من أي تصميم. تشمل الشبكات الصناعية الحديثة EtherNet/IP وPROFINET وModbus TCP وEtherCAT. تحاول بعض المرافق القديمة الاعتماد على بوابات تناظرية رخيصة الثمن لتوصيل المعدات الجديدة. يجب عليك تجنب هذه الممارسة. تقدم البوابات التناظرية تأخيرات شديدة في الإشارة. تؤدي هذه التأخيرات إلى تدمير المزامنة عالية السرعة اللازمة لوضع الخرزة بشكل دقيق.
يعتمد اختيار المضخة على الموثوقية على المدى الطويل. مستويات اللزوجة ومتطلبات التدفق المستمر هي التي تدفع هذا الاختيار. يجب عليك تقييم العمل الميكانيكي الذي يدفع السائل إلى البنادق.
مخطط مقارنة آلية المضخة
ميزة |
مضخات والعتاد |
مضخات المكبس |
|---|---|---|
خصائص التدفق |
تدفق مستمر وخالي من النبض. |
تدفق متقطع، مع احتمالية حدوث نبض طفيف. |
أفضل ل |
تطبيقات حبة مستمرة عالية السرعة. |
تطبيقات النقاط المتقطعة أو أنماط الرش. |
التعامل مع اللزوجة |
ممتاز للمواد اللاصقة المتوسطة والعالية اللزوجة. |
أكثر ملاءمة للسوائل منخفضة إلى متوسطة اللزوجة. |
صيانة |
يتطلب ترشيحًا دقيقًا لمنع تآكل التروس. |
بشكل عام، من الأسهل إعادة البناء في الميدان. |
تتطور تخطيطات المصنع باستمرار. يمكنك إضافة مسار منتج ثانٍ في العام المقبل. قد تقرر تطبيق ثلاثة خطوط صمغ بدلاً من خطين. تحتاج وحدة التحكم المركزية الخاصة بك إلى منافذ إدخال وإخراج احتياطية في الوقت الحالي. إن شراء وحدات التوسعة لاحقًا يكون أكثر تكلفة بكثير إذا كانت الوحدة الأساسية تفتقر إلى السعة المدمجة. حدد دائمًا سعة إدخال/إخراج أكبر بنسبة عشرين بالمائة على الأقل مما تحتاجه حاليًا.
يتطلب الاختيار بين النظام الجاهز والحل الهندسي تقييم هندسة منتجك المحدد. تتعامل الوحدات القياسية مع المهام الأساسية بسهولة. فكر في إغلاق علب كرتون بسيطة أو تشكيل صواني قياسية. تبقى سرعة الناقل ثابتة نسبيًا. تشير مسدسات الغراء إلى الأسفل مباشرة. كل شيء يبقى متوقعا إلى حد كبير. يتم نشر الوحدات القياسية بسرعة وبتكلفة أقل مقدمًا.
ومع ذلك، فإن التصنيع المتخصص يتطلب هندسة أكثر صرامة. يجب عليك الاستثمار في آلة الغراء المصهور على الساخن PLC المخصصة عند مواجهة محفزات بيئية أو فيزيائية محددة.
اللزوجة غير القياسية: تتفاعل ذوبان مادة البولي يوريثين (PUR) الساخنة بشكل نشط مع الرطوبة في الهواء. إنها تتطلب بيئات ذوبان مغلقة تمامًا ومغطاة بالنيتروجين لمنع المعالجة المبكرة داخل الخزان.
التكامل الآلي: تحتاج الأذرع الآلية متعددة المحاور إلى صمامات تشغيل فائقة السرعة. الخراطيم القياسية تسحب وتتعطل المفاصل الآلية. تتطلب الإعدادات المخصصة خرطومًا ديناميكيًا متخصصًا ورؤوس أدوات تطبيق خفيفة الوزن.
آثار أقدام مقيدة: أرضيات المصنع الضيقة تفرض تصميمات هيكل فريدة من نوعها. قد تحتاج إلى أقواس تثبيت مخصصة أو بنيات نظام مقسمة لتناسب المعدات الموجودة حول الآلات الموجودة.
تحمل الهندسة المخصصة مخاطر تنفيذ ملحوظة. تتطلب التصميمات المخصصة فترات زمنية أطول بكثير. يصبح اختبار قبول المصنع (FAT) إلزاميًا قبل شحن المعدات. يجب عليك التحقق من مصافحة كل برنامج أثناء FAT. علاوة على ذلك، قد تفتقر الوحدات المخصصة إلى وثائق قطع الغيار الموحدة الموجودة في نظيراتها الجاهزة. يجب عليك أن تطلب أدلة شاملة مصممة خصيصًا لبنيتك الدقيقة.
تفشل الأجهزة الممتازة دون تكامل البرامج المناسب. تنبع العديد من حالات فشل الإطلاق مباشرة من مشكلات تأكيد اتصال البرنامج. تقوم وحدة تحكم Allen-Bradley بمعالجة البيانات بشكل مختلف عن وحدة Siemens. إذا فشل البائع الخاص بك في تعيين سجلات البيانات بشكل مثالي، فلن تتمكن الأنظمة من التحدث. يمثل التدريب غير الكافي للمشغلين خطرًا كبيرًا آخر. قد يعرف المشغلون كيفية تشغيل الخط الميكانيكي بشكل مثالي. ومع ذلك، قد يجدون صعوبة في التنقل بين شاشات واجهة المستخدم البشرية (HMI) المعقدة. علاوة على ذلك، كثيرًا ما يخطئ المهندسون في تقدير التمدد الحراري. تعمل الخراطيم الساخنة الطويلة على تغيير الضغط الداخلي ديناميكيًا، مما يدمر معدلات التدفق المستمر إذا لم يتم حسابه.
كيف تقوم بمراجعة الحسابات المحتملة PLC مورد آلة الغراء المصهور على الساخن ؟ يجب عليك المطالبة بأدلة فنية شفافة.
أولاً، ابحث عن مخططات تخطيط الاتصالات وواجهة برمجة التطبيقات الموثقة. يجب أن يثبتوا أنهم قد تكاملوا مع وحدة التحكم الرئيسية المحددة الخاصة بك مسبقًا. ثانيًا، تحقق من وجود الخدمة الميدانية المحلية لديهم. لا يمكن للدعم عبر الهاتف عن بعد إصلاح كابل التشفير المقطوع أو مضخة التروس المحشورة في ليلة الثلاثاء. ثالثا، محاكمات تطبيق الطلب. سيسعد البائع ذو السمعة الطيبة بتشغيل ركائز منتجك الفعلي من خلال مختبره. سيقومون باختبار المادة اللاصقة المحددة الخاصة بك لإثبات أن معداتهم تتعامل مع اللزوجة.
احترس من الأعلام الحمراء الحرجة. إذا قام البائع بحجب أو إخفاء العلامة التجارية لأجهزة PLC الأساسية الخاصة به، فابتعد. تعمل وحدات التحكم 'الصندوق الأسود' الخاصة على منعك من الوصول إلى أجهزتك الخاصة. إنهم يجبرونك على شراء قطع غيار مملوكة باهظة الثمن إلى الأبد. يجب عليك أيضًا رفض أي مورد يرفض ضمان دقة دورة زمنية محددة في عقد مكتوب. الوعود لا تعني شيئًا بدون ضمانات رياضية.
يؤدي اعتماد نهج يعتمد على PLC إلى تغيير قدرات التصنيع لديك بشكل أساسي. أنت تقوم بدمج عملية الإلتصاق في الجهاز العصبي المركزي لمصنعك. تحل هذه المركزية محل التخمين بالبيانات. إنه يحول المهام اليدوية الفوضوية إلى عمليات هندسية نظيفة وقابلة للتكرار. ويؤدي التعقيد الأولي إلى استقرار هائل على المدى الطويل.
يجب أن تبدأ فرقك الهندسية بمراجعة بروتوكولات الخط الحالية الخاصة بهم. قم بحساب النفايات اللاصقة الموجودة لديك لبناء حالة عمل قوية. قم بإحضار عينات الركيزة الخاصة بك إلى البائعين المحتملين لإجراء اختبارات معملية صارمة. وأخيرًا، اطلب مخططات تكامل تفصيلية ومخططات تعيين البيانات من البائعين المختارين قبل إصدار أي أوامر شراء. يضمن الفحص الصارم أن معداتك الجديدة تعمل بدقة كما هو مقصود.
ج: تعتمد أوقات التكامل بشكل كبير على توافق البروتوكول. يمكن دمج أنظمة Ethernet القياسية للتوصيل والتشغيل التي تتوافق مع وحدة التحكم الرئيسية لديك بشكل كامل في غضون أيام قليلة. ومع ذلك، فإن الأنظمة المعقدة التي تتطلب تعيينًا مخصصًا للإدخال/الإخراج أو المصافحة الآلية متعددة المحاور قد تتطلب عدة أسابيع من البرمجة المكثفة واختبار قبول المصنع.
ج: نعم، يمكنها العمل مع أي علامة تجارية تقريبًا، بشرط أن يقدم المورد وحدات الاتصال الصحيحة أو بوابات الشبكة. ومع ذلك، فإن إعطاء الأولوية للتوافق الأصلي (على سبيل المثال، توصيل وحدة لاصقة من شركة Siemens بوحدة PLC رئيسية من شركة Siemens) يقلل بشكل كبير من احتكاك التكامل، ويمنع أخطاء تعيين التسجيل، ويقلل من زمن انتقال الإشارة.
ج: يمكنك استخراج بيانات تشغيلية ذات قيمة عالية. يتضمن ذلك سجلات درجات الحرارة التاريخية، وعدد الدورات اليومية، وأكواد الأخطاء المحددة، ومعدلات استهلاك المواد اللاصقة في الوقت الفعلي، وإجمالي ساعات تشغيل المضخة. تستخدم الفرق الهندسية هذه البيانات الدقيقة لإنشاء جداول صيانة تنبؤية دقيقة للغاية وتقليل هدر المواد بشكل عام.


