
cerca
Elija su sitio
Global
Redes Sociales
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-22 Origen: Sitio


La aplicación inconsistente de adhesivo crea un importante cuello de botella operativo en entornos de fabricación de alta velocidad. Cuando los dispensadores básicos no logran aplicar cantidades exactas de pegamento, los operadores enfrentan cada vez más fallas en los productos, desperdicio excesivo de material y tiempos de inactividad no planificados en la línea. El equipo de dispensación básico generalmente depende de sincronización manual o temporizadores independientes. Esto aísla el paso de pegado del resto del flujo de fábrica. Pasar a una arquitectura de controlador lógico programable (PLC) cambia esta dinámica. El encolado pasa de ser una tarea aislada a un paso totalmente sincronizado y basado en datos en su línea de producción. Evaluar esta actualización requiere mirar más allá de las características básicas del hardware. Los fabricantes deben comprender la interoperabilidad del sistema y las especificaciones exactas requeridas para sus líneas de montaje específicas. Al centralizar el control, los equipos de ingeniería obtienen visibilidad total sobre el consumo de adhesivo y la precisión de la aplicación. Puede monitorear el rendimiento dinámicamente. Esto garantiza que cada producto cumpla con rigurosos estándares de calidad antes de llegar al final de la línea.
Control de precisión: la integración del PLC permite la retroalimentación de circuito cerrado, lo que garantiza un volumen de adhesivo exacto a velocidades de línea variables.
Datos y diagnóstico: el monitoreo HMI en tiempo real reduce el tiempo de resolución de problemas y rastrea el consumo de adhesivo para obtener métricas precisas de costo por unidad.
Escalabilidad: desde unidades modulares estándar hasta una máquina de pegamento termofusible PLC personalizada, la arquitectura del sistema debe coincidir con sus requisitos de protocolo de E/S específicos (por ejemplo, EtherCAT, Profinet).
Investigación de proveedores: La elección del proveedor adecuado de máquinas de pegamento termofusible PLC depende de su capacidad para demostrar la compatibilidad del software y proporcionar soporte de integración localizado.
Los sistemas de encolado heredados ocultan importantes costos operativos dentro de las tiradas de producción diarias. Cuando los operadores usan temporizadores básicos, no pueden compensar automáticamente los cambios de velocidad del transportador. Una desaceleración momentánea hace que las armas depositen enormes charcos de pegamento. Estos charcos desperdician materiales adhesivos costosos. También sobrepasan los bordes del producto. Esto crea graves defectos estéticos y fallas estructurales. Actualización a un La máquina de pegamento termofusible PLC elimina estas conjeturas. Aporta un estricto control matemático a la dosificación de fluidos.
Los impulsores del retorno de la inversión (ROI) para esta transición se vuelven evidentes rápidamente. Los ahorros en adhesivo ocupan el lugar más alto entre estos impulsores. Los algoritmos de sincronización precisos reducen significativamente el uso de adhesivo. Eliminan completamente las 'colas'. Las colas ocurren cuando el pegamento se arrastra sobre un sustrato después de que la válvula intenta cerrarse. Al cerrar las válvulas con una precisión de milisegundos, se detiene el exceso de aplicación al instante.
Las mejoras en mano de obra y tiempo de actividad también generan un fuerte retorno de la inversión. La calibración manual requiere horas de mantenimiento cada semana. Los operadores modifican los diales analógicos sin cesar para encontrar parámetros aceptables. Una arquitectura PLC elimina esta carga. Puede cargar recetas preprogramadas directamente desde una interfaz de pantalla táctil. Esto reduce los tiempos de cambio entre diferentes tiradas de productos de horas a segundos.
Sin embargo, los equipos de ingeniería deben mantener expectativas realistas. Las operaciones de gran volumen obtienen rápidos retornos financieros. Sin embargo, el gasto de capital inicial sigue siendo mayor que el de comprar sistemas manuales independientes. Su fábrica también necesita personal de mantenimiento debidamente capacitado. Los técnicos deben comprender los controladores lógicos básicos para solucionar problemas de manera efectiva. Básicamente, está intercambiando costos de mano de obra manual por una mayor capacidad técnica inicial.
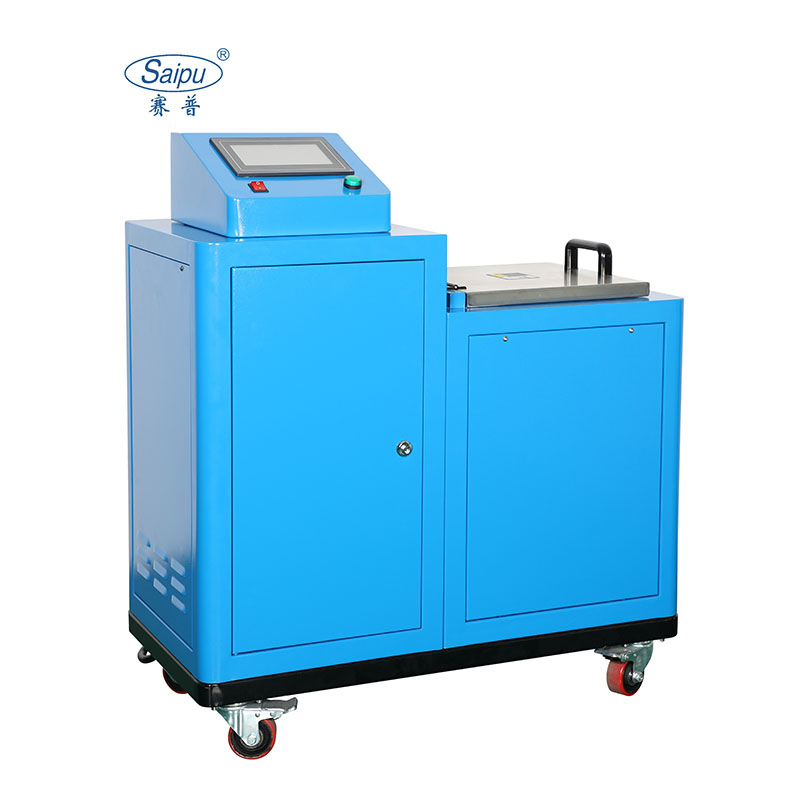
La dosificación de fluidos moderna requiere una integración profunda. Las unidades independientes simplemente no pueden seguir el ritmo. Para entender cómo un La máquina de pegamento termofusible PLC de encolado automatizado transforma su línea, debemos examinar sus tres nodos operativos principales.
Sincronización de velocidad de línea: los temporizadores básicos suponen que un transportador se mueve a una velocidad constante. Las verdaderas fábricas no funcionan de esta manera. Las correas se aceleran durante el arranque y se desaceleran durante los cuellos de botella. Un sistema PLC utiliza entradas de codificador externo. El codificador envía señales de impulsos continuos que indican la velocidad exacta de la correa. El controlador lee estos pulsos. Ajusta inmediatamente la rotación de la bomba y los tiempos de apertura de las válvulas. Esto garantiza un peso de adhesivo idéntico por producto independientemente de las fluctuaciones de la velocidad de la línea.
Control de temperatura PID: los adhesivos termofusibles se degradan rápidamente si se sobrecalientan. El adhesivo carbonizado bloquea las boquillas finas de los aplicadores y destruye las bombas de engranajes. Los controladores Proporcional-Integral-Derivativo (PID) evitan estos peligrosos cambios de temperatura. Los sensores de circuito cerrado monitorean constantemente las zonas de calefacción independientes. El tanque de fusión, las mangueras calentadas y los cabezales aplicadores mantienen objetivos térmicos precisos. Si una manguera experimenta una caída repentina de temperatura, el controlador PID aumenta suavemente la potencia para estabilizarla.
Detección de fallas y protocolo de enlace: el protocolo de enlace implica una comunicación de seguridad continua entre los nodos de la máquina. La unidad de encolado habla continuamente con el controlador de línea principal. Si una máquina de envasado posterior se atasca, el PLC maestro avisa al sistema de encolado. La bomba de adhesivo se detiene instantáneamente. Esto evita grandes desordenes en los productos estacionarios. El sistema también monitorea activamente los estados internos. Alerta a los operadores en la consola principal cuando el tanque se queda sin adhesivo sólido.
El hardware parece similar desde el exterior. Las verdaderas diferencias residen en los parámetros técnicos internos. Combinando cuidadosamente su Las especificaciones de la máquina de pegamento termofusible PLC frente a la realidad de la fábrica evitan cuellos de botella catastróficos en la producción.
Debe alinear la capacidad del tanque y las tasas de fusión directamente con el consumo real de su línea. Si su línea consume diez kilogramos por hora, una velocidad de fusión de cinco kilogramos provoca una hambruna inmediata. Los operadores intentarán solucionar este problema agregando grandes cantidades de adhesivo frío. Esto desencadena un choque térmico. La temperatura del tanque cae en picado, lo que hace que el adhesivo se espese. El pegamento espeso obliga a las bombas a trabajar más y arruina la precisión de la aplicación.
La comunicación fluida sigue siendo absolutamente esencial para la integración en la fábrica. Debe verificar la coincidencia del protocolo antes de finalizar cualquier diseño. Las redes industriales modernas incluyen EtherNet/IP, PROFINET, Modbus TCP y EtherCAT. Algunas instalaciones heredadas intentan confiar en puertas de enlace analógicas económicas para conectar equipos nuevos. Debes evitar esta práctica. Las puertas de enlace analógicas introducen graves retrasos en la señal. Estos retrasos arruinan la sincronización de alta velocidad necesaria para una colocación precisa de las cuentas.
La selección de la bomba dicta la confiabilidad a largo plazo. Los niveles de viscosidad y los requisitos de flujo continuo impulsan esta elección. Debes evaluar la acción mecánica que empuja el fluido hacia las pistolas.
Cuadro comparativo de mecanismos de bomba
Característica |
Bombas de engranajes |
Bombas de pistón |
|---|---|---|
Características de flujo |
Flujo continuo y sin pulsos. |
Flujo intermitente, posibilidad de pulsaciones leves. |
Mejor para |
Aplicaciones de perlas continuas y de alta velocidad. |
Aplicaciones de puntos intermitentes o patrones de pulverización. |
Manejo de viscosidad |
Excelente para adhesivos de viscosidad media a alta. |
Más adecuado para fluidos de viscosidad baja a media. |
Mantenimiento |
Requiere una filtración cuidadosa para evitar el desgaste de los engranajes. |
Generalmente es más fácil de reconstruir en el campo. |
Los diseños de las fábricas evolucionan constantemente. Podría agregar una segunda línea de productos el próximo año. Quizás decidas aplicar tres líneas de pegamento en lugar de dos. Su controlador central necesita puertos de entrada y salida de repuesto ahora mismo. Comprar módulos de expansión posteriormente cuesta mucho más si la unidad base carece de capacidad incorporada. Especifique siempre al menos un veinte por ciento más de capacidad de E/S de la que necesita actualmente.
Decidir entre un sistema disponible en el mercado y una solución de ingeniería requiere evaluar la geometría específica de su producto. Las unidades estándar manejan tareas básicas fácilmente. Piense en sellar cajas de cartón simples o formar bandejas estándar. La velocidad del transportador se mantiene relativamente constante. Las pistolas de pegamento apuntan hacia abajo. Todo sigue siendo muy predecible. Las unidades estándar se implementan rápidamente y cuestan menos por adelantado.
Sin embargo, la fabricación especializada exige una ingeniería más rigurosa. Debes invertir en un máquina de pegamento termofusible PLC personalizada cuando se encuentre con desencadenantes ambientales o físicos específicos.
Viscosidades no estándar: Los termofusibles de poliuretano (PUR) reaccionan activamente a la humedad del aire. Requieren ambientes de fusión completamente sellados y cubiertos de nitrógeno para evitar el curado prematuro dentro del tanque.
Integración robótica: los brazos robóticos multieje necesitan válvulas de actuación ultrarrápidas. Las mangueras estándar se arrastran y enganchan en las juntas robóticas. Las configuraciones personalizadas requieren mangueras dinámicas especializadas y cabezales aplicadores livianos.
Huellas restringidas: Los pisos estrechos de las fábricas imponen diseños de chasis únicos. Es posible que necesite soportes de montaje personalizados o arquitecturas de sistema dividido para adaptar el equipo a la maquinaria existente.
La ingeniería personalizada conlleva riesgos de implementación notables. Las construcciones personalizadas exigen plazos de entrega mucho más largos. Las pruebas de aceptación en fábrica (FAT) se vuelven obligatorias antes de que se envíe el equipo. Debe verificar cada protocolo de enlace del software durante FAT. Además, las unidades personalizadas pueden carecer de la documentación de repuestos estandarizada que se encuentra en sus contrapartes disponibles en el mercado. Debe exigir manuales completos adaptados a su construcción exacta.
Un hardware excelente falla sin una integración de software adecuada. Muchas fallas de implementación se deben directamente a problemas de intercambio de software. Un controlador Allen-Bradley procesa datos de manera diferente a una unidad Siemens. Si su proveedor no logra mapear perfectamente los registros de datos, los sistemas no pueden comunicarse. La formación inadecuada de los operadores presenta otro riesgo enorme. Es posible que los operadores sepan cómo hacer funcionar la línea mecánica perfectamente. Sin embargo, es posible que tengan dificultades para navegar por pantallas HMI complejas. Además, los ingenieros suelen calcular mal la expansión térmica. Las mangueras calentadas largas alteran dinámicamente la presión interna, lo que arruina los caudales continuos si no se tienen en cuenta.
¿Cómo se audita a un cliente potencial? ¿ Proveedor de máquinas de pegamento termofusible PLC ? Debe exigir pruebas técnicas transparentes.
Primero, busque gráficos de mapeo de comunicación y API documentados. Deben demostrar que se han integrado previamente con su controlador de línea maestro específico. En segundo lugar, verifique la presencia de su servicio de campo local. El soporte telefónico remoto no puede reparar un cable codificador cortado o una bomba de engranajes atascada un martes por la noche. En tercer lugar, exigir pruebas de aplicación. Un proveedor de confianza estará encantado de procesar los sustratos de sus productos reales en su laboratorio. Probarán su adhesivo específico para demostrar que su equipo soporta la viscosidad.
Tenga cuidado con las señales de alerta críticas. Si un proveedor oscurece u oculta la marca de su hardware PLC subyacente, aléjese. Los controladores patentados 'caja negra' le impiden acceder a su propio equipo. Te obligan a comprar piezas patentadas caras para siempre. También debe rechazar a cualquier proveedor que se niegue a garantizar precisiones de tiempos de ciclo específicos en un contrato escrito. Las promesas no significan nada sin garantías matemáticas.
La adopción de un enfoque basado en PLC cambia fundamentalmente sus capacidades de fabricación. Estáis integrando el pegamento en el sistema nervioso central de vuestra fábrica. Esta centralización reemplaza las conjeturas con datos. Transforma tareas manuales complicadas en procesos de ingeniería limpios y repetibles. La complejidad inicial produce una enorme estabilidad a largo plazo.
Sus equipos de ingeniería deberían comenzar auditando sus protocolos de línea actuales. Calcule su desperdicio de adhesivo existente para construir un caso de negocio sólido. Lleve sus muestras de sustrato a posibles proveedores para realizar pruebas de laboratorio rigurosas. Por último, solicite diagramas de integración detallados y gráficos de mapeo de datos a los proveedores preseleccionados antes de emitir cualquier orden de compra. Una investigación estricta garantiza que su nuevo equipo funcione exactamente según lo previsto.
R: Los tiempos de integración dependen en gran medida de la compatibilidad del protocolo. Los sistemas Ethernet estándar plug-and-play que coinciden con su controlador de línea principal se pueden integrar completamente en tan solo unos días. Sin embargo, los sistemas complejos que requieren un mapeo de E/S personalizado o un protocolo de enlace robótico multieje pueden requerir varias semanas de intensa programación y pruebas de aceptación en fábrica.
R: Sí, puede funcionar con casi cualquier marca, siempre que el proveedor ofrezca los módulos de comunicación o puertas de enlace de red correctos. Sin embargo, priorizar la compatibilidad nativa (por ejemplo, conectar un módulo adhesivo Siemens a un PLC maestro Siemens) reduce drásticamente la fricción de integración, evita errores de mapeo de registros y minimiza la latencia de la señal.
R: Puede extraer datos operativos de gran valor. Esto incluye registros históricos de temperatura, recuentos de ciclos diarios, códigos de error específicos, tasas de consumo de adhesivo en tiempo real y horas totales de funcionamiento de la bomba. Los equipos de ingeniería utilizan estos datos precisos para crear programas de mantenimiento predictivos altamente precisos y reducir el desperdicio general de material.


