
cerca
Elija su sitio
Global
Redes Sociales
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-28 Origen: Sitio


¿El tiempo de inactividad inesperado está perjudicando su producción diaria? En la fabricación moderna, es innegable que el tiempo es dinero. Los operadores que se encuentran en la ajetreada planta de la fábrica enfrentan constantemente un dilema de alto riesgo cuando una instalación de adhesivo envejecida comienza a chisporrotear. ¿Debería invertir su valioso presupuesto de mantenimiento en reparar una unidad deteriorada, o es hora de hacer el esfuerzo y comprar una nueva?
Esta guía completa explora el ciclo de vida completo de un Máquina de pegamento termofusible . Al sumergirse en escenarios comunes de solución de problemas y evaluar los costos ocultos de las interrupciones de la producción, aprenderá exactamente cuándo rescatar su equipo actual y cuándo el reemplazo es el único camino lógico a seguir.
Primero evalúe el estado de los componentes: muchos problemas operativos se originan en piezas específicas y fácilmente reemplazables, como mangueras calentadas, boquillas aplicadoras o bombas neumáticas. A menudo, estos se pueden reparar sin reemplazar todo el sistema adhesivo.
La regla del 50 por ciento: Los estándares de la industria sugieren que si el costo de reparar su equipo excede la mitad del precio de un sistema nuevo y mejorado, el reemplazo es la opción más económica.
El tiempo de inactividad es el costo oculto: las averías frecuentes e impredecibles cuestan significativamente más en términos de producción perdida y mano de obra inactiva que la inversión inicial necesaria para un sistema moderno confiable.
La actualización aumenta la eficiencia: la transición a equipos avanzados, como un fusor a granel de PUR de 55 galones, puede mejorar drásticamente la velocidad de producción y la calidad de la unión, especialmente dentro de las industrias de laminación textil y no tejida.
Análisis recientes de la industria destacan un cambio de paradigma masivo en cómo las instalaciones modernas manejan los ciclos de vida de los equipos. Las tendencias del mercado muestran que los fabricantes de primer nivel están abandonando rápidamente los modelos de mantenimiento reactivo. En cambio, la industria está invirtiendo fuertemente en tecnologías adhesivas predictivas integradas en IoT. Las instalaciones que se aferran a configuraciones más antiguas y puramente mecánicas se están viendo superadas por competidores que aprovechan los sistemas inteligentes para prever y evitar por completo el tiempo de inactividad.
Específicamente dentro de los sectores de laminación textil y no tejido, hay una transición masiva del EVA tradicional a los adhesivos reactivos de poliuretano. Este cambio químico exige sistemas de administración herméticos y altamente especializados. Los fusores tradicionales de tanque abierto simplemente no pueden manejar la compleja reticulación química del PUR sin causar un curado prematuro y fallas catastróficas de la máquina. Actualizarse ya no es sólo un lujo; es una estricta necesidad competitiva.
Para tomar una decisión informada sobre el futuro de su equipo, primero debe comprender su mecánica subyacente. Reconocer las funciones específicas de las piezas individuales ayuda a los equipos de mantenimiento a diagnosticar si un mal funcionamiento repentino requiere un simple cambio de componentes o una revisión total del sistema.
Al actuar como unidad principal de almacenamiento y calentamiento, el tanque de fusión eleva de manera segura la temperatura de los adhesivos sólidos, como EVA o bloques sensibles a la presión, hasta que alcanzan un estado líquido preciso. Después de años de uso riguroso, estos tanques sufren una degradación térmica severa. Si los operadores fijan constantemente temperaturas demasiado altas para compensar la lenta fusión, el adhesivo inevitablemente se quema. Esto crea una acumulación persistente de carbono conocida como carbón. Si bien se pueden eliminar carbonizaciones menores durante el mantenimiento de rutina, una degradación severa destruye permanentemente el revestimiento interno de teflón y los elementos calefactores del tanque.
Las bombas son universalmente reconocidas como el corazón de cualquier sistema de suministro de adhesivo. Dependiendo de su aplicación específica, las máquinas generalmente dependen de bombas de pistón neumáticas para ráfagas intermitentes o bombas de engranajes para un control de volumen continuo y altamente preciso. La bomba extrae líquido fundido del depósito y lo presuriza para un suministro constante. Cuando una bomba comienza a fallar, los operadores notarán inmediatamente caídas de presión erráticas. Esto provoca directamente una unión débil e inconsistente en la línea de laminación.
Las mangueras calentadas son responsables de transportar el pegamento fundido presurizado desde la bomba directamente a las boquillas del aplicador. Estos componentes deben mantener un ambiente térmico estricto para evitar que el líquido se solidifique en medio del tránsito. Debido a que las líneas automatizadas obligan a las mangueras a sufrir una flexión física continua y ciclos térmicos drásticos, siguen siendo los consumibles reemplazados con más frecuencia en todo el sistema. Además, las boquillas, que dictan el patrón de extrusión o pulverización final, son muy susceptibles a obstruirse debido a residuos microscópicos o partículas adhesivas degradadas.
No todos los contratiempos operativos requieren un gasto de capital masivo. En realidad, muchos de los desafíos diarios en la fábrica se pueden resolver rápidamente mediante la resolución de problemas básicos y la atención preventiva. Este mantenimiento específico le ahorra Sistema industrial de encolado termofusible contra su eliminación prematura.
Una de las quejas más frecuentes en un suelo laminado textil o de embalaje es la falta de uniformidad del flujo. Esto suele ir acompañado de molestos hilos: esos finos y desordenados hilos de pegamento que se arrastran desde la boquilla a través de los sustratos. Afortunadamente, esto rara vez indica una falla total de la máquina. Por lo general, se debe a fluctuaciones de temperatura localizadas que alteran la viscosidad del adhesivo. Cuando el calor baja aunque sea ligeramente, el líquido se vuelve demasiado espeso y fibroso. Ajustar la temperatura de su zona o limpiar a fondo una boquilla parcialmente obstruida con solventes industriales apropiados generalmente resuelve el dolor de cabeza por completo.
Una bomba que funciona mal detendrá una línea de producción, pero eso no significa automáticamente que la máquina esté destinada al montón de chatarra. Los síntomas de problemas inminentes con la bomba incluyen pérdidas repentinas en la presión de dispensación, volúmenes de aplicación erráticos o ruidos mecánicos inquietantes que resuenan en el chasis. En los modelos neumáticos, las juntas tóricas desgastadas o los sellos degradados suelen provocar fugas de aire. Los técnicos pueden remediar esto fácilmente con un kit de reconstrucción estándar. Las bombas de engranajes pueden sufrir desgaste de los dientes debido a adhesivos altamente abrasivos. En muchos escenarios, un especialista puede reconstruir la bomba de manera profesional, ahorrando miles de dólares.
Las mangueras soportan un estrés físico inmenso durante las operaciones diarias. Si pasa una mano enguantada por la carcasa y siente distintos puntos fríos, indica claramente que el elemento calefactor interno se ha fracturado. Otras señales de advertencia evidentes son fugas visibles y pegajosas en los racores de conexión o un endurecimiento severo y quebradizo de la carcasa protectora exterior. La falla de la manguera es estrictamente un problema de componente aislado. Cambiar una manguera defectuosa es un procedimiento de mantenimiento estándar y económico.
Tomar la decisión de revisar o desechar equipos industriales nunca debe depender de la intuición. Los equipos de adquisiciones deben apoyarse en marcos financieros estandarizados para determinar el camino a seguir más rentable.
Factor de evaluación |
Favorable para la reparación |
Favorable para el reemplazo |
|---|---|---|
Edad del equipo |
Menores de 5 años |
Más de 7-10 años |
Relación de costo de reparación |
Menos del 30% del precio de la máquina nueva |
Supera el 50% del precio de la máquina nueva |
Frecuencia del tiempo de inactividad |
Incidentes raros y aislados |
Paradas impredecibles semanales o diarias |
Relevancia tecnológica |
Satisface las necesidades actuales de velocidad de producción |
Piezas obsoletas, requiere actualización PUR |
Comparar el precio inicial de una máquina nueva con una única factura de reparación es fundamentalmente defectuoso. Los tomadores de decisiones deben evaluar el costo total de propiedad en un horizonte proyectado de cinco a siete años. Las máquinas más antiguas naturalmente sufren de aislamiento térmico degradado, sellos neumáticos desgastados y presión de bomba altamente inconsistente. Esto genera costos diarios ocultos en materiales desechados. Por el contrario, los sistemas modernos funcionan con una eficiencia energética excepcional y una dosificación precisa del adhesivo. Al reducir drásticamente el consumo anual de energía y eliminar el desperdicio de adhesivo, una nueva unidad a menudo se amortiza dentro de los primeros 18 a 24 meses.
Cuando los datos empíricos apuntan hacia el reemplazo, es primordial seleccionar la tecnología adecuada para su nicho de fabricación específico. Para aplicaciones exigentes y de gran volumen, como textiles de alto rendimiento y laminaciones no tejidas, abandonar los sistemas tradicionales de EVA es el paso más estratégico.
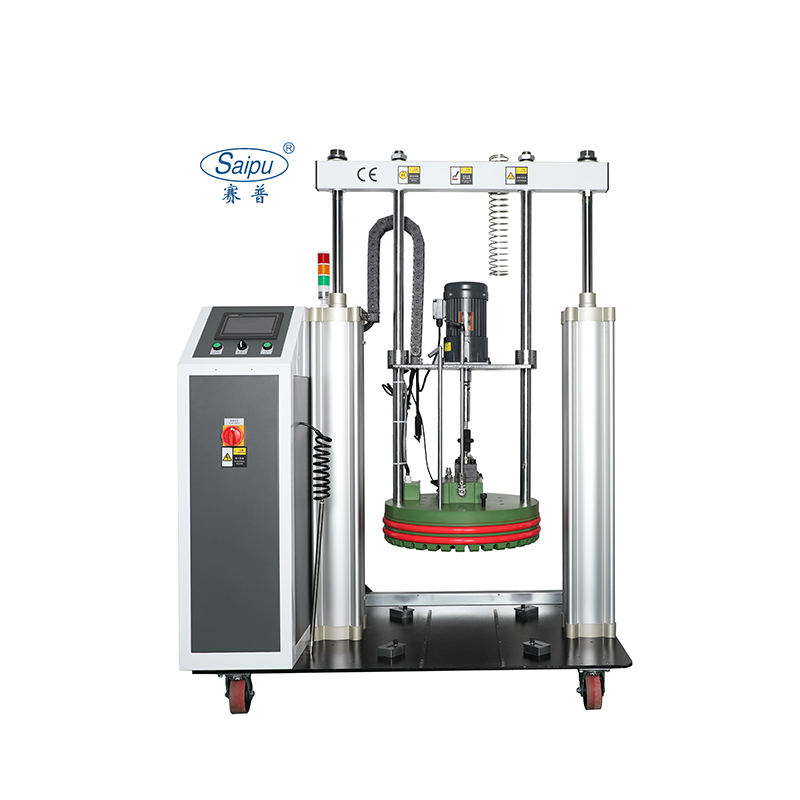
Los adhesivos reactivos de poliuretano representan un salto que altera la industria en la tecnología de unión. Esto crea una unión termoestable permanente que ofrece una resistencia incomparable a temperaturas extremas y ciclos de lavado severos. Sin embargo, debido a que reacciona agresivamente con la humedad del aire, requiere estrictamente un equipo altamente especializado. Invertir en un La máquina de pegamento termofusible PUR de 55 galones requiere verificar varios parámetros de ingeniería críticos:
Placa de fusión bajo demanda: busque un sistema que tenga una placa calefactora de aluminio recubierta de teflón. Este componente desciende directamente al tambor de 200 litros, derritiendo solo la capa superior exacta de adhesivo que se bombea. Esto preserva la integridad química del pegamento restante.
Sellos herméticos contra la humedad: la platina debe contar con sellos de junta tórica robustos y de alta temperatura. Esto aísla completamente el adhesivo PUR reactivo de la humedad ambiental, evitando el curado prematuro dentro del tambor.
Bombas de engranajes de precisión: asegúrese de que la unidad esté equipada con bombas de engranajes continuos de alta precisión impulsadas por motores de conversión de frecuencia de CA. Esto garantiza volúmenes de salida matemáticamente exactos que se sincronizan perfectamente con velocidades variables de la línea de laminación.
Control PID inteligente: Es esencial una moderna interfaz de pantalla táctil PLC con algoritmos de control de temperatura PID. Previene activamente el sobrecalentamiento del adhesivo y la posterior carbonización en todas las zonas de calentamiento.
La desalentadora perspectiva de desmontar el equipo de producción principal a menudo causa una intensa ansiedad por los retrasos en la instalación. Sin embargo, con una planificación meticulosa y las asociaciones con proveedores adecuadas, la transición física puede ser sorprendentemente fluida.
Para evitar detener sus programas de producción activos, la fase de instalación debe estar altamente coreografiada. Primero, realice una rigurosa prueba de aceptación en fábrica con el proveedor para verificar que la máquina cumpla con todas las especificaciones de rendimiento antes de enviarse. A continuación, programe el intercambio físico durante un período de mantenimiento planificado, como un turno de fin de semana o un cierre de planta por vacaciones. Al precablear proactivamente las caídas eléctricas y preparar las líneas de aire neumáticas con anticipación, la integración física real y la transición final a menudo se pueden completar en cuestión de horas. Asociarse con un proveedor confiable garantiza que su nuevo equipo se integre perfectamente con sus máquinas principales existentes.
Si bien se espera un mantenimiento rutinario diligente y cambios menores de piezas cuando se posee un sistema adhesivo industrial, inevitablemente llega un punto de inflexión. Aferrarse a maquinaria antigua reduce gravemente su rentabilidad.
Reconocer tempranamente los signos evidentes de falla total del sistema, como carbonización severa del tanque, piezas obsoletas y caídas de presión impredecibles, puede ahorrarle a sus instalaciones miles de dólares en materiales desperdiciados y tiempos de inactividad devastadores.
Tómese el tiempo para evaluar críticamente la configuración actual de su línea de producción hoy. Póngase en contacto con un especialista de la industria en Saipu Machine para explorar opciones avanzadas, preparar sus capacidades de fabricación para el futuro y, en última instancia, proteger sus resultados al actualizar a un sistema confiable. máquina automática de pegamento termofusible.
Con un estricto cumplimiento de los programas de mantenimiento preventivo, una máquina industrial de alta calidad puede funcionar eficazmente durante 7 a 10 años. Sin embargo, los componentes consumibles dentro del sistema, como mangueras calentadas, boquillas aplicadoras y filtros en línea, soportan tensiones térmicas y mecánicas continuas. En consecuencia, estas piezas específicas requerirán reemplazo con mucha más frecuencia (a menudo cada 1 a 3 años) dependiendo del entorno operativo y el volumen diario de adhesivo.
Las frecuencias de mantenimiento dependen en gran medida del tipo específico de adhesivo utilizado y del volumen de producción diario de sus instalaciones. Como estándar general de la industria, se debe realizar una limpieza completa del sistema y una inspección de mantenimiento preventivo cada 3 a 6 meses. Esta rutina crítica elimina el adhesivo degradado y previene la acumulación de carbón carbonizado, que puede obstruir gravemente las bombas de engranajes y las boquillas aplicadoras, lo que provoca una aplicación inconsistente.
No. Las máquinas EVA estándar utilizan tanques de fusión abiertos que exponen constantemente el adhesivo calentado al aire ambiente. Debido a que los adhesivos reactivos de poliuretano se curan químicamente cuando se exponen a la humedad atmosférica, colocarlos en un tanque abierto estándar hará que el adhesivo se entrecruce y se solidifique permanentemente. Esto destruirá por completo el tanque y la bomba interna. PUR requiere estrictamente fusores de tambor herméticos especializados o sistemas de cartucho sellado para evitar el curado prematuro.
El humo visible es una señal de advertencia crítica de que el adhesivo está sufriendo una degradación térmica severa. Esto suele ocurrir cuando la temperatura del sistema se establece significativamente por encima de las especificaciones del fabricante del adhesivo, o cuando un controlador PID defectuoso no regula el calor adecuadamente. Fumar indica que el pegamento se está quemando activamente hasta convertirse en carbón duro. Este escenario requiere un apagado inmediato, pruebas de diagnóstico y reparación para mitigar los riesgos de incendio graves.
La integración es notablemente sencilla cuando se ejecuta correctamente con el proveedor adecuado. Los sistemas adhesivos modernos están diseñados con controladores lógicos programables versátiles de arquitectura abierta y componentes de hardware modulares. Este diseño inteligente les permite sincronizarse fácilmente con las máquinas principales en líneas de laminación textiles, no tejidas o de embalaje existentes. Al coordinarse con un proveedor calificado para el mapeo de señales adecuado, el nuevo sistema puede rastrear sin problemas las velocidades de la línea y automatizar la dosificación de adhesivo con una interrupción mínima.
Las bombas de pistón son accionadas neumáticamente y funcionan con un movimiento de carrera hacia arriba y hacia abajo. Son muy eficaces para la aplicación intermitente de adhesivos en ráfaga, habituales en los envases. Las bombas de engranajes, por otro lado, utilizan engranajes mecánicos entrelazados impulsados por un motor eléctrico para empujar el adhesivo hacia adelante. Proporcionan un flujo de pegamento continuo, altamente preciso y sin impulsos. Esto hace que las bombas de engranajes sean la opción obligatoria para aplicaciones de laminación de banda ancha y recubrimiento continuo de alta velocidad.
Si bien una ligera capa de residuo marrón es normal con el tiempo, el daño permanente se caracteriza por depósitos de carbón espesos, negros y duros como una piedra que no se pueden eliminar con un lavado químico estándar o un raspado suave. Si el carbón se ha adherido al revestimiento interno de teflón, provocando que se desprenda y exponga el metal desnudo, el tanque está estructuralmente comprometido. Una vez que se acaba el teflón, el adhesivo nuevo se quemará instantáneamente contra las paredes de metal desnudas, lo que significa que el tanque deberá reemplazarse por completo.


