
fermer
Choisissez votre site
Mondial
Réseaux sociaux
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-22 Origine : Site


L’intégration d’un nouveau système de collage automatisé fonctionne rarement comme un simple événement plug-and-play. Elle comporte des risques opérationnels importants. Des déploiements mal planifiés entraînent souvent des arrêts de production coûteux. Les directeurs d'usine doivent considérer cette installation comme une mise à niveau opérationnelle stratégique. Vous ne pouvez pas le considérer comme un simple achat d’équipement.
Notre objectif est de fournir aux directeurs d’usine et aux directeurs des opérations une feuille de route fondée sur des données probantes. Nous explorerons en profondeur la préparation des installations. Nous discuterons en détail de l’alignement des spécifications. Vous apprendrez comment aborder efficacement l’évaluation des fournisseurs. Le respect de cette feuille de route garantit un déploiement fluide en usine. La planification proactive minimise les perturbations, protège vos marges et assure le bon fonctionnement de votre atelier de fabrication.
L'infrastructure d'abord : la vérification de la pneumatique des installations, des charges électriques et de l'empreinte spatiale évite les retards à mi-installation.
Alignement des spécifications : faire correspondre les capacités de la machine à vos densités exactes de mousse, à vos unités de ressorts et à vos objectifs de production dicte un retour sur investissement à long terme.
La personnalisation est importante : le choix entre une configuration standard ou personnalisée dépend de la configuration de vos convoyeurs existants et de la complexité du matelas multicouche.
Responsabilité du fournisseur : le bon fournisseur fournit des tests d'acceptation en usine (FAT), une formation des opérateurs et des accords de niveau de service (SLA) transparents.
Vous devez évaluer votre environnement de production actuel avant d’apporter de nouveaux équipements sur le terrain. Une évaluation approfondie évite les goulots d’étranglement du flux de travail ultérieurement. Cela garantit également que vos nouvelles machines améliorent réellement le rendement.
Vous devez établir des mesures de référence claires avant l’arrivée de la machine. Sans repères, vous ne pouvez pas mesurer le succès de manière objective. Nous vous recommandons d’auditer trois domaines spécifiques de votre processus manuel ou semi-automatisé actuel.
Déchets d'adhésif actuels par unité : pesez la quantité exacte de colle appliquée manuellement sur un matelas standard. Comparez cela au taux cible en grammes par mètre carré (GSM).
Heures de travail manuel : calculez le temps que votre équipe passe quotidiennement à appliquer de l'adhésif, à déplacer des matériaux et à nettoyer les pistolets pulvérisateurs.
Unités produites par équipe : enregistrez le nombre maximum de matelas que votre ligne actuelle produit pendant les heures de pointe.
Analysez soigneusement votre flux de production. Parfois, la vitesse de collage n’entraîne pas votre retard réel. Les processus en amont restreignent souvent la ligne. Les retards dans la découpe de la mousse pourraient vous ralentir. Les processus en aval provoquent également des embouteillages. Les stations de revêtement de tissus pourraient avoir du mal à suivre le rythme d’un pont d’encollage automatisé.
Si vous modernisez la station d’encollage sans aborder ces zones adjacentes, vous déplacez simplement le goulot d’étranglement. Vous devez équilibrer l’ensemble du cycle d’assemblage. Assurez-vous que votre alimentation en matériaux en amont peut approvisionner le nouvel équipement de manière cohérente.
La cartographie des flux de travail a un impact considérable sur l’efficacité quotidienne. Vous devez cartographier l’usine avec précision. Vérifiez d’abord l’alignement de la hauteur de votre convoyeur. Même un écart de hauteur de deux pouces peut perturber l’alimentation du matériau. Calculer les rayons de braquage des matières premières. Les chariots élévateurs et les transpalettes ont besoin de suffisamment d’espace pour manœuvrer en toute sécurité autour de la nouvelle installation.
Établissez des zones de dégagement sûres pour les opérateurs. Les travailleurs ont besoin de chemins dégagés jusqu'aux vannes d'arrêt d'urgence. Pour le moderne L'intégration de la machine à colle thermofusible pour matelas des usines de matelas doit s'harmoniser avec les systèmes de contrôle ERP ou PLC existants. Ils suivent efficacement le rendement en temps réel. Une planification spatiale appropriée garantit que ces câbles de données et lignes électriques sont acheminés en toute sécurité, loin de la circulation piétonnière.
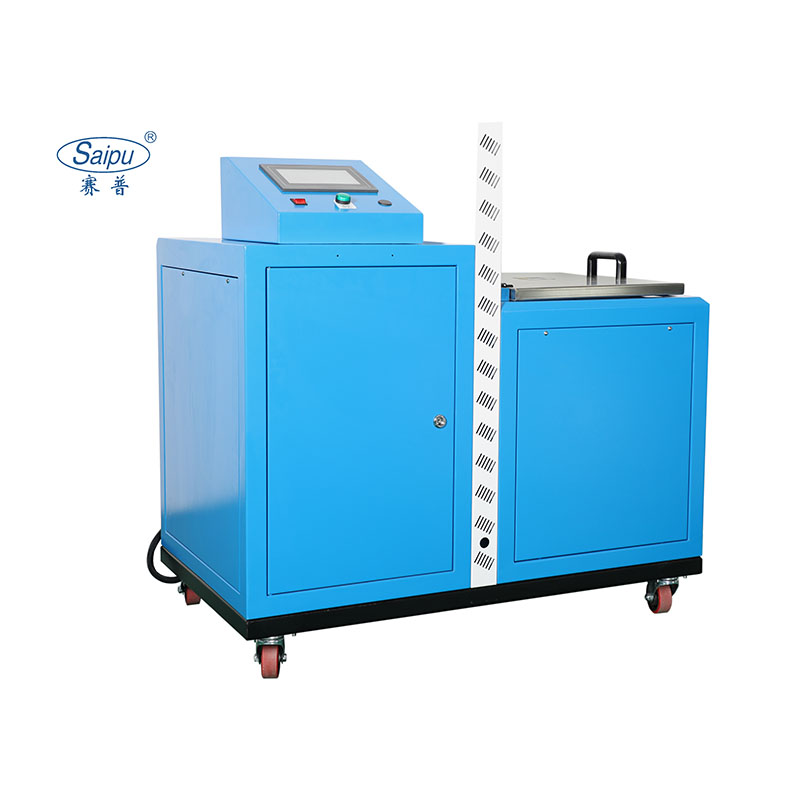
L’infrastructure des installations détermine le fonctionnement de votre nouvel équipement. Des utilitaires insuffisants limiteront les performances de votre machine. Vous devez effectuer un audit complet des services publics.
Auditez immédiatement vos réseaux électriques actuels. Les systèmes thermofusibles industriels nécessitent généralement une alimentation triphasée robuste. Vérifiez la stabilité de la tension de votre installation. Les chutes de tension provoquent fréquemment un refroidissement de la colle dans les tuyaux de refoulement. L'adhésif à froid crée des liaisons faibles et détruit les lots de produits.
Nous vous conseillons de faire appel à un électricien certifié pour vérifier votre capacité de charge. Ils doivent confirmer que vos panneaux de disjoncteurs répondent aux normes industrielles NEMA. Les surtensions peuvent endommager les écrans tactiles sensibles des API. Installez des dispositifs de protection contre les surtensions appropriés avant de mettre en service l'équipement.
Les têtes de pulvérisation pneumatiques exigent un air de haute qualité. De l’air comprimé propre et sec est strictement nécessaire. Vous devez installer des sécheurs d’air industriels et des filtres coalescents. L'humidité dans les conduites d'air entraîne directement le colmatage des buses.
Vous rencontrerez des jets de pulvérisation incohérents si de l’eau pénètre dans le système. L'air contaminé accélère également l'usure des valves pneumatiques. Adhérez aux normes de qualité de l’air ISO 8573-1 pour protéger votre investissement.
Erreurs courantes dans la configuration pneumatique :
S'appuyer sur un seul compresseur d'usine sans réservoir de secours.
Ne pas vidanger quotidiennement les pièges à eau des conduites d’air.
Utilisation de tuyaux d'air sous-dimensionnés, ce qui prive les têtes d'application des CFM (pieds cubes par minute) nécessaires.
Les températures ambiantes d’usine ont un impact significatif sur les temps d’ouverture de l’adhésif. Les courants d’air froids de l’hiver peuvent provoquer une prise trop rapide de la colle thermofusible. Les canicules estivales peuvent prolonger le temps de durcissement. Vous avez besoin de contrôles environnementaux cohérents.
Une ventilation par aspiration adéquate protège la sécurité des travailleurs. Les adhésifs PUR et EVA fondus dégagent des fumées. Vous devez acheminer les hottes aspirantes de manière appropriée. Vérifiez soigneusement que le Les spécifications de la machine à colle thermofusible pour matelas fournies par le fabricant s'alignent sur les capacités d'utilité maximales de votre usine.
La sélection de la bonne architecture de machines définit votre succès à long terme. Vous devez choisir entre une unité standardisée et un système entièrement personnalisé. Votre mix de produits dicte cette décision.
L’équipement standardisé fonctionne mieux pour les usines produisant des gammes de produits uniformes. Les matelas à ressorts serrés standard fonctionnent parfaitement dans ces machines. Les bénéfices sont clairs et immédiats.
Les avantages incluent des délais de livraison beaucoup plus rapides. Vous bénéficiez d’une fiabilité éprouvée et testée sur le terrain. Les pièces détachées coûtent moins cher et arrivent rapidement. Les équipes de maintenance apprennent facilement ces systèmes. Si votre établissement gère de grands volumes de lits de tailles identiques, une configuration de pont standard offre le chemin le plus rapide vers la rentabilité.
Les conceptions de lits complexes exigent une personnalisation avancée. La mousse à mémoire de forme multizone nécessite des poids adhésifs précis et variables. Les modèles hybrides nécessitent souvent des modèles de pulvérisation variés. Vous aurez peut-être besoin d’une combinaison d’applications en perles, en tourbillon ou par pulvérisation sur une seule unité.
Une construction personnalisée s’adapte à ces recettes sophistiquées. Il vous permet de programmer des zones d'arrêt de colle spécifiques pour éviter de pulvériser incorrectement l'enveloppe périmétrique en mousse.
Les versions personnalisées introduisent des contraintes d'intégration uniques. Les bras robotiques personnalisés nécessitent des capacités de portée spécifiques. Vous devez vérifier qu'ils n'entreront pas en collision avec les cages de sécurité existantes. Les différentes largeurs de convoyeur nécessitent des ajustements dynamiques. Les lots mixtes nécessitent des contrôles de hauteur flexibles pour passer en toute transparence d'un noyau en mousse de 6 pouces à une unité hybride de 14 pouces.
Investir dans un La machine à colle thermofusible pour matelas personnalisée est stratégiquement logique lorsque les économies d'adhésif compensent les dépenses en capital initiales plus élevées. Une application précise évite le surcollage. Ces économies de matière justifient généralement la mise à niveau dans un délai de 18 à 24 mois.
Tableau de la matrice de décision
Facteur opérationnel |
Machine standard |
Machine personnalisée |
|---|---|---|
Variété de produits |
Faible (lignes uniformes) |
Élevé (Lots mixtes, hybrides) |
Délai de mise en œuvre |
4 à 8 semaines |
12 à 20 semaines |
Modèles de pulvérisation |
Corrigé (généralement par pulvérisation uniquement) |
Variable (tourbillon, perle, pulvérisation) |
Complexité de la maintenance |
Faible (pièces disponibles dans le commerce) |
Élevé (formation spécialisée en API nécessaire) |
Vous devez soigneusement limiter les temps d’arrêt pendant la transition. Une installation précipitée garantit des jours de production perdus. Une approche progressive protège vos délais de livraison.
Les tests d’acceptation en usine offrent une protection cruciale. Exiger un FAT réussi sur le site du fabricant. Vous devez expédier votre mousse végétale et vos matériaux de ressort à leur installation. Faites-le avant de vous expédier l’appareil.
Testez la marque exacte d’adhésif que vous utilisez quotidiennement.
Exécutez vos configurations de matelas les plus épaisses et les plus fines.
Vérifiez que les recettes HMI (Human-Machine Interface) correspondent à vos besoins de production.
Ce processus identifie les bogues logiciels et les défauts d'alignement mécaniques alors que la machine est toujours sur le sol du fournisseur.
Les tests d’acceptation sur site suivent la livraison. Nous recommandons un protocole strict de mise en service sur site. Tout d’abord, effectuez des passes sèches sans adhésif. Assurez-vous que les photo-yeux détectent correctement les bords du matelas. Ensuite, calibrez les poids de colle avec précision. Vous devez détecter les écarts de sortie le plus tôt possible. Enfin, testez minutieusement les arrêts d’urgence. Les mécanismes de sécurité doivent fonctionner parfaitement avant le début de la production complète.
L'adoption par les opérateurs dicte en fin de compte votre succès. La gestion du changement est profondément importante. Créez un programme de formation rigoureux pour votre personnel d’étage. S’ils craignent le nouvel équipement, ils le contourneront.
Enseignez soigneusement l’entretien quotidien des buses. Démontrer les procédures de purge correctes pour éviter un durcissement nocturne des conduites. Appliquer des protocoles de sécurité stricts concernant les risques de brûlure. Apprenez à vos principaux techniciens de maintenance le dépannage de base des automates. Ils doivent éliminer les défauts mineurs sans appeler une assistance externe.
Protégez l’exécution des commandes de manière proactive. Planifiez l’installation physique pendant les quarts de week-end. Vous pouvez également utiliser les fenêtres de maintenance planifiées pour les jours fériés. Évitez d’installer des machines complexes pendant votre haute saison. L’exploitation d’une ligne manuelle parallèle pendant la première semaine de fonctionnement automatisé fournit un filet de sécurité nécessaire. Vous pouvez revenir à la production sur des tables manuelles si le La machine à colle thermofusible pour matelas nécessite un recalibrage inattendu.
Choisir une machine, c'est choisir un partenaire commercial à long terme. Vous devez évaluer rigoureusement votre fournisseur pour le support post-installation. Un mauvais fournisseur vous laisse bloqué lors de pannes critiques.
Regardez bien au-delà du prix d’achat initial. Concentrez-vous sur la durabilité opérationnelle à long terme. Vous avez besoin d’une disponibilité garantie des pièces pour la prochaine décennie. Évitez autant que possible les composants mécaniques exclusifs. Demandez au fournisseur s'il utilise des vannes et des capteurs pneumatiques standard disponibles dans le commerce. Les marques de pièces détachées mondialement reconnues réduisent considérablement les délais de réparation. Si un fournisseur vous enferme dans des tuyaux exclusifs dont l'expédition prend trois semaines, votre production en souffre.
Définissez clairement les accords de niveau de service (SLA) acceptables dans votre contrat. Exigez des temps de réponse garantis pour les diagnostics à distance. De nombreuses machines modernes proposent des modems d’accès à distance sécurisés. Les ingénieurs du fournisseur peuvent se connecter et corriger les problèmes logiciels provenant d'un autre continent. Cependant, vous avez également besoin d’un soutien physique. Recherchez des techniciens de terrain localisés. Déterminez à quelle vitesse ils peuvent envoyer un technicien dans votre région géographique spécifique.
La transparence de la chaîne d’approvisionnement évite les désastres opérationnels. Vérifiez la chaîne d’approvisionnement du fournisseur pour les pièces critiques. Les pompes, les tuyaux chauffants et les têtes d'application subissent souvent une forte usure. Comprenez exactement d’où ils se procurent ces articles. Cette transparence évite les scénarios d’arrêt prolongé des machines causés par des retards d’expédition mondiaux.
Un crédible Le fournisseur de machines à colle thermofusible pour matelas fonctionne ouvertement. Ils partagent librement des études de cas d’intégration. Ils fournissent dès le départ des calendriers de maintenance préventive transparents. Ils proposent volontiers des références provenant d’usines de fabrication de taille similaire. Appelez ces références. Interrogez-les spécifiquement sur le comportement du fournisseur après le paiement de la facture finale.
La planification de l’installation d’une ligne de collage automatisée nécessite une attention méticuleuse aux détails. Nous avons couvert les phases critiques de la planification, depuis l'audit des services électriques et pneumatiques de votre installation jusqu'à l'adaptation précise des spécifications des machines. Nous avons exploré les différences stratégiques entre les ponts standards et personnalisés. Nous avons également expliqué à quel point les processus rigoureux de vérification des FAT, SAT et des fournisseurs protègent vos opérations.
La planification proactive minimise activement les temps d’arrêt. Il accélère votre transition vers une production entièrement automatisée à haut rendement. Ne précipitez pas la phase de préparation des installations. Assurez l’adhésion des opérateurs grâce à une formation complète.
Agissez dès aujourd’hui. Commencez à cartographier votre usine et à enregistrer vos déchets d’adhésif de base. Planifiez une consultation technique avec un ingénieur d’application. Demandez un audit complet de votre site pour garantir que vos réseaux électriques et vos compresseurs d’air répondent aux exigences industrielles.
R : Les systèmes commerciaux nécessitent généralement une alimentation électrique triphasée robuste (généralement 380 V ou 480 V, selon votre région) pour maintenir des températures constantes dans le réservoir de fusion. Les têtes de pulvérisation pneumatiques nécessitent un air de haute qualité, généralement entre 80 et 100 PSI. Un air propre et sec n’est strictement pas négociable ; vous devez installer des séchoirs industriels pour éviter que l'humidité n'obstrue les buses de colle.
R : Une installation standard prend généralement 2 à 5 jours sur site. Ce délai suppose que votre installation a préalablement déposé tous les services électriques et pneumatiques dans la zone d'installation exacte. Cela suppose également que vous avez effectué avec succès un test d'acceptation en usine (FAT) avant l'expédition, minimisant ainsi le débogage du logiciel sur site.
R : Oui. Les équipements modernes présentent des conceptions hautement modulaires. Les ponts d'encollage automatisés ou les stations de pulvérisation robotisées peuvent souvent être installés directement sur vos convoyeurs à bande ou à rouleaux existants. Vous devez vous assurer que vos convoyeurs actuels répondent aux exigences de hauteur et de vitesse des nouveaux contrôleurs PLC.
R : Vous passez d'une utilisation excessive manuelle à un contrôle précis du gramme par mètre carré (GSM). Pesez un matelas collé manuellement, puis comparez-le à la sortie mathématique GSM exacte programmée dans la machine automatisée. L'automatisation élimine la surpulvérisation et la fatigue de l'opérateur, ce qui entraîne généralement une réduction directe de l'adhésif de 15 à 30 %.


