
fermer
Choisissez votre site
Mondial
Réseaux sociaux
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-28 Origine : Site


La fabrication industrielle exige des chaînes d’assemblage plus rapides, plus propres et plus résilientes. Les méthodes de fixation traditionnelles deviennent rapidement un handicap. Les vis, les rivets et les colles volatiles à base de solvants ralentissent souvent les cycles de production. Ils introduisent des faiblesses structurelles. Pire encore, ils déclenchent des perturbations imprévisibles de la chaîne d’approvisionnement. Relever ces défis modernes nécessite une solution robuste et technologiquement avancée.
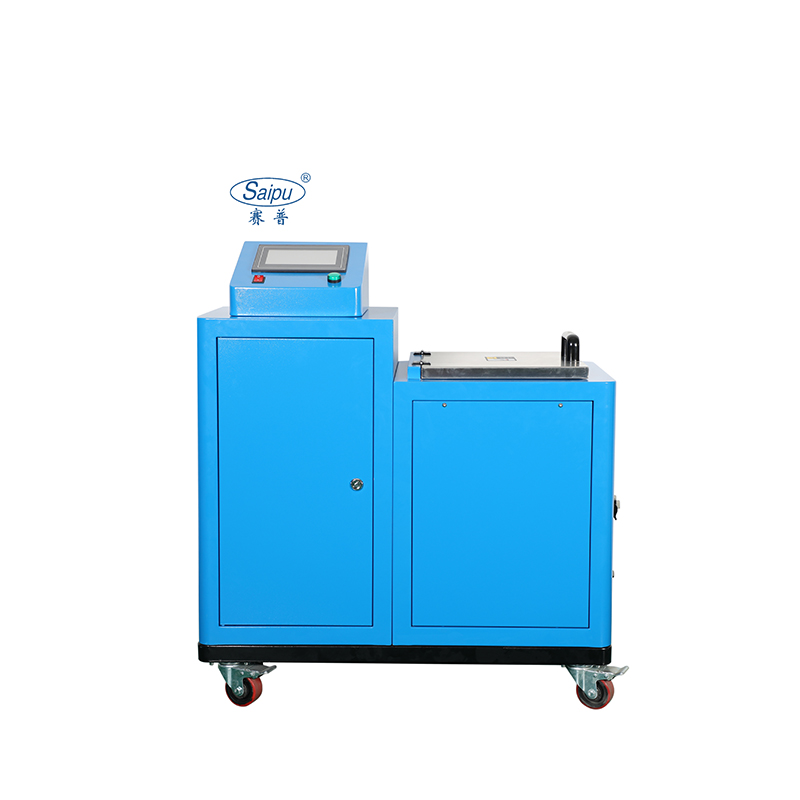
Intégrer une solution performante La machine à colle thermofusible dans votre installation résout ces goulots d'étranglement. Cela transforme fondamentalement la façon dont les produits sont construits. Dans ce guide complet, vous découvrirez comment la mise à niveau vers un équipement de distribution automatisé augmente le débit. Vous verrez également comment cela améliore la durabilité des produits et réduit les coûts opérationnels à long terme.
Efficacité inégalée : les systèmes d'adhésifs thermofusibles offrent des temps de durcissement rapides, réduisant considérablement les goulots d'étranglement de la chaîne de montage par rapport aux colles traditionnelles à base de solvants.
Applications polyvalentes : De l'emballage de fin de ligne et du travail du bois complexe à la fabrication automobile et à l'électronique délicate, la technologie thermofusible s'adapte parfaitement à presque tous les matériaux industriels.
L'automatisation est l'avenir : les équipements de distribution modernes dotés de systèmes de contrôleur logique programmable offrent une application précise, réduisant considérablement les erreurs humaines et les déchets de matériaux coûteux.
Respectueux de l'environnement et sûr : étant donné que ces adhésifs sont entièrement solides et exempts de composés organiques volatils, ils créent des environnements d'usine plus sûrs et s'alignent parfaitement avec les initiatives mondiales de développement durable.
Retour sur investissement élevé : malgré les dépenses d'investissement initiales, la réduction à long terme de la maintenance, du gaspillage de matières premières et de la main d'œuvre fait de la mise à niveau vers des équipements de grande capacité un investissement très rentable.
Pour vraiment comprendre comment la fabrication moderne atteint un débit aussi élevé, examinez la technologie de base qui pilote la chaîne d’assemblage. Un système de distribution industriel fait fondre des adhésifs thermoplastiques solides. Il les applique ensuite avec une précision extrême sur différents substrats. Les pistolets à colle commerciaux standards ne peuvent pas gérer cela. Les systèmes industriels sont conçus pour un fonctionnement continu et à volume élevé dans des conditions d'usine difficiles.
Une configuration de distribution industrielle standard se compose de plusieurs composants critiques. Ils travaillent à l’unisson pour maintenir une température et une dynamique des fluides constantes.
Le Melting Tank : L’adhésif solide se transforme ici en liquide. Les opérations de grande capacité utilisent généralement des unités robustes de 30 kg recouvertes de téflon. Cela empêche un remplissage constant, résiste à l'accumulation de charbon et garantit une température interne parfaitement stable.
Le système de pompage : Une fois liquéfié, l’adhésif doit être mis sous pression. Les installations s'appuient sur des pompes pneumatiques à pistons pour les tâches d'emballage intermittentes. Pour les matériaux à haute viscosité nécessitant un débit volumétrique continu et ultra-précis, les motopompes à engrenages constituent la norme absolue.
Tuyaux chauffants : La machine pousse le fluide à travers des tuyaux isolés spécialisés. Les éléments chauffants intégrés empêchent le polymère liquide de refroidir et de se solidifier prématurément.
Pistolets et buses de distribution : Ces pistolets automatisés font office de points terminaux. Ils sont actionnés pneumatiquement ou électroniquement pour extruder l'adhésif selon des motifs programmés. Pensez aux micro-points, aux perles continues ou aux larges toiles de pulvérisation.
Le flux de travail opérationnel repose entièrement sur une gestion thermique précise. L'adhésif solide est chargé dans le réservoir de fusion. Le réseau de chauffage élève la température jusqu'à une valeur de consigne précise. Cela se situe généralement entre 120°C et 200°C selon la formulation du polymère.
Une fois converti à l’état fluide, le système de pompage force l’adhésif à travers les tuyaux chauffés. La température est strictement maintenue tout au long de ce parcours pour garantir une viscosité constante. Enfin, le pistolet de distribution automatisé s'active en fonction des entrées du capteur en microsecondes. Il projette le thermofusible sur le substrat cible juste une fraction de seconde avant que les deux parties ne soient pressées l'une contre l'autre.
La polyvalence de cet équipement en fait une pierre angulaire dans une multitude de secteurs manufacturiers. Les gestionnaires d'installations peuvent adapter la technologie à des exigences structurelles très différentes. Pour ce faire, ils ajustent simplement la chimie de l’adhésif et peaufinent les buses de distribution.
Imaginez une ligne d’emballage animée pendant la haute saison d’expédition des fêtes. La rapidité et la fiabilité sont des nécessités absolues. Les systèmes de distribution sont profondément intégrés aux machines de conditionnement de fin de ligne. Ils exécutent le scellage des cartons, la formation des barquettes et l’étiquetage. L'éthylène-acétate de vinyle et les adhésifs à base de métallocène sont la norme ici. Ils offrent des temps de prise rapides. Les boîtes sont scellées et palettisées en quelques secondes sans risque catastrophique d'ouverture des rabats pendant le transport.
Les composants des secteurs automobile et aérospatial subissent des variations de température extrêmes. Ils sont confrontés à des vibrations incessantes et à des contraintes mécaniques élevées. Les thermofusibles en polyuréthane sont fréquemment déployés via des équipements spécialisés pour répondre à ces demandes. Ces systèmes gèrent la fixation des garnitures intérieures, l'assemblage des sièges et le câblage. De plus, les adhésifs polyuréthane réticulent avec l’humidité ambiante après refroidissement. Cela crée une liaison thermodurcissable incassable offrant une résistance thermique exceptionnelle.
L'industrie du meuble moderne s'appuie fortement sur l'application continue de thermofusibles. Il garantit à la fois l’intégrité structurelle et une finition esthétique irréprochable. Les machines automatisées sont indispensables pour le placage de chants. De fines bandes de placage ou de PVC sont collées de manière transparente aux bords du MDF. L'emballage des profilés et l'assemblage d'armoires utilisent également cette technologie. Il assure des joints serrés sans recourir à des attaches mécaniques qui pourraient fendre le bois.
La précision n’est pas négociable lors de l’assemblage de composants électroniques. Les systèmes thermofusibles sont utilisés pour l’empotage et la stabilisation des composants. Ils scellent les circuits délicats contre l’humidité et la poussière envahissantes. Les thermofusibles à base de polyamide sont souvent sélectionnés en raison de leurs excellentes propriétés d’isolation électrique. Plus précisément, les systèmes de distribution doivent être hautement calibrés. Ils appliquent des points microscopiques de colle sans endommager les micropuces fragiles.
La transition de méthodes de fixation obsolètes vers une technologie thermofusible automatisée offre des avantages opérationnels mesurables. Les ingénieurs de production voient des résultats immédiats. Cette intégration a un impact direct sur les résultats grâce à une efficacité améliorée et à une réduction des frais généraux.
Au-delà de la simple vitesse, le mécanisme de durcissement physique constitue un énorme avantage. Les colles à base d'eau ou de solvant dépendent de l'évaporation. Ils nécessitent souvent des heures pour sécher. En revanche, les thermofusibles durcissent simplement en dissipant la chaleur. L'adhésif se solidifie en refroidissant à température ambiante. Il atteint une force d’adhérence maximale en quelques secondes. Cela élimine complètement le besoin de grands séchoirs ou de fours de durcissement énergivores. Un espace précieux au sol de l'usine est immédiatement libéré.
La fabrication moderne implique souvent le collage de matériaux différents. Les fixations mécaniques traditionnelles échouent souvent ici. La technologie thermofusible excelle dans la création de liaisons durables sur un large éventail de substrats. Les formulations répartissent les contraintes uniformément sur le joint, qu'il s'agisse d'assembler du carton ondulé poreux ou des plastiques et métaux non poreux. Cela évite une fatigue localisée du matériau fréquemment causée par des vis ou des rivets.
Fonctionnalité |
Fixations traditionnelles et colles à solvant |
Technologie thermofusible automatisée |
|---|---|---|
Temps de durcissement et de configuration |
Des heures à des jours ; nécessite des séchoirs coûteux |
Secondes ; liaison structurelle instantanée lors du refroidissement |
Contrainte structurelle |
Points de contrainte localisés élevés au niveau des vis ou des rivets |
Répartition uniforme des contraintes sur l'ensemble de l'articulation |
Impact environnemental |
Émissions volatiles élevées ; élimination des matières dangereuses nécessaire |
Entièrement solide, zéro émission, écologique |
Vitesse de production |
Application manuelle ou processus automatisés lents |
Intégration en ligne continue et rapide |
Les récentes perturbations de la chaîne d’approvisionnement mondiale ont clairement mis en évidence les vulnérabilités liées à la dépendance à l’égard de composants chimiques volatils. Les adhésifs à base de solvants nécessitent souvent un stockage spécialisé des matières dangereuses. Leur durée de conservation est frustrante. Les adhésifs thermofusibles solides ont une durée de conservation presque indéfinie lorsqu'ils sont stockés correctement. Ils ne sont pas affectés par les températures glaciales et contournent complètement la logistique des matières dangereuses. Cela offre une chaîne d’approvisionnement en matières premières hautement prévisible et stable.
Les normes de l’Industrie 4.0 constituent la nouvelle référence pour la fabrication mondiale. La demande d’équipements intelligents et automatisés a augmenté de façon exponentielle. L'intégration de systèmes de contrôle avancés a transformé le fondoir thermofusible. Il ne s’agit plus d’un simple récipient de chauffage. Il s'agit d'un composant robotique très sophistiqué.
L’application manuelle de colle introduit des niveaux inacceptables de variabilité dans l’assemblage industriel à grande échelle. Un léger tremblement ou une distraction momentanée de la part d’un opérateur peut conduire à un lien faible et désordonné. Les opérateurs humains ne peuvent tout simplement pas maintenir de manière constante le volume et l’emplacement exacts de l’adhésif au cours d’un quart de travail épuisant de huit heures. Cette incohérence conduit inévitablement à des défauts de produits et à un gaspillage excessif de matériaux. Cela introduit également de graves risques pour la sécurité, comme des brûlures. Les fabricants abandonnent rapidement la distribution manuelle pour répondre à des normes strictes de contrôle de qualité.
Un contrôleur logique programmable sert de cerveau numérique à la machine automatisée. Il permet aux opérateurs de programmer des paramètres opérationnels précis. Ceux-ci se synchronisent parfaitement avec la chaîne de montage plus large.
Plus précisément, les contrôleurs avancés utilisent le contrôle proportionnel-intégral-dérivé pour maintenir les zones thermiques à une fraction de degré près. Cela empêche activement la dégradation de l'adhésif. En s'interfaçant avec les encodeurs de ligne, le contrôleur ajuste la vitesse de la pompe en temps réel. Si la bande transporteuse ralentit, la machine réduit automatiquement le débit d'adhésif. Cela maintient une taille de perle parfaitement cohérente. De plus, les contrôleurs dictent les heures exactes de démarrage et d’arrêt des pistolets de distribution. Cela permet d'obtenir des motifs de points complexes qui permettent d'économiser d'énormes quantités d'adhésif tout en conservant une intégrité structurelle totale.
Pour les installations gérant des cycles de production lourds, la mise à niveau vers un La machine à colle thermofusible de 30 kg avec système de contrôle PLC représente un pas critique vers une automatisation complète. Ces unités haute capacité s’intègrent parfaitement aux bras robotisés et aux réseaux centraux d’usine. Ils garantissent une précision extrême et éliminent pratiquement les erreurs humaines.
En regardant de près l’évolution des processus d’assemblage, un changement profond est en train de se produire dans les usines de fabrication mondiales. Nous nous éloignons rapidement des fixations mécaniques traditionnelles pour nous tourner vers des adhésifs structurels avancés.
Cette transition est largement motivée par la tendance à l’allègement. Il est particulièrement important dans les secteurs des véhicules électriques et de l’aérospatiale. Les fabricants utilisent de plus en plus de matériaux mixtes et plus fins. La liaison de la fibre de carbone à l’aluminium ne peut tout simplement pas être soudée ou rivetée sans compromettre l’intégrité structurelle. La distribution thermofusible permet une répartition uniforme des contraintes sur ces joints délicats et dissemblables.
La durabilité environnementale est passée d’une initiative marginale à une exigence réglementaire fondamentale. Les agences environnementales mondiales mettent en œuvre des réglementations strictes sur les composés organiques volatils émis par les processus de fabrication à base de solvants. Les adhésifs thermofusibles sont des formulations entièrement solides ne contenant aucun solvant. Ils n'émettent pratiquement aucun composé nocif lors de l'application ou du durcissement. Cet avantage écologique est l’un des principaux facteurs qui obligent les industries à moderniser leurs chaînes de montage. Il aide les installations à réduire leur empreinte carbone et à améliorer les indicateurs de santé au travail.
L’intégration des écosystèmes d’usines intelligentes redéfinit les attentes en matière d’équipement. Les chaînes d'assemblage d'aujourd'hui exigent des capacités de suivi des données en temps réel et de maintenance prédictive. Par conséquent, le fondoir de colle moderne constitue un nœud intelligent au sein de l’Internet industriel des objets. Capables de communiquer directement avec les systèmes de supervision centraux, les dernières machines optimisent la dynamique des fluides. Ils alertent les gestionnaires d'installations de l'usure imminente des composants avant qu'une panne coûteuse ne se produise.
La sélection du bon équipement de distribution d’adhésif est une décision hautement technique. Les responsables des achats doivent évaluer plusieurs spécifications critiques. Cela garantit que le système choisi s’aligne parfaitement avec leurs exigences de fabrication spécifiques.
La spécification la plus fondamentale à évaluer est la capacité du réservoir du système et son taux de fusion correspondant. Un réservoir de 5 kg peut suffire pour des applications légères. Cependant, un réservoir de faible capacité créera de graves goulots d’étranglement dans la production des chaînes d’assemblage automatisées continues et à grande vitesse. Les environnements industriels intensifs nécessitent des réservoirs robustes. Une capacité de 30 kg assure un approvisionnement continu en adhésif fondu. Il évite les arrêts de ligne causés par l'attente de la fonte des nouveaux blocs adhésifs. Assurez-vous que le taux de fusion nominal de la machine dépasse vos exigences de production horaire d'au moins vingt pour cent pour tenir compte des écarts opérationnels.
La chimie adhésive spécifique requise pour votre application dicte le mécanisme de pompage nécessaire. Les pompes à piston fonctionnent pneumatiquement et délivrent de l'adhésif par mouvements intermittents. Ils sont très fiables et économiques pour les applications manipulant des adhésifs de faible à moyenne viscosité, comme le scellage de cartons standard. En revanche, les pompes à engrenages sont entraînées par des moteurs électriques. Ils fournissent un flux d’adhésif continu et sans impulsion. Ils offrent un contrôle volumétrique précis quels que soient les changements de viscosité. Cela les rend obligatoires pour les applications de haute précision telles que l’enrobage électronique délicat et l’emballage continu de profils.
Une machine autonome est insuffisante pour les installations modernes. L’équipement haut de gamme doit présenter une compatibilité système robuste. Évaluez les capacités d’entrée et de sortie pour vous assurer qu’elles peuvent communiquer de manière transparente avec vos bandes transporteuses et vos bras de distribution robotisés existants. Assurez-vous que l’unité principale prend en charge simultanément plusieurs connexions de tuyaux et de pistolets. Un collecteur permettant plusieurs tuyaux chauffés indépendants offre la flexibilité nécessaire pour faire fonctionner plusieurs stations d'assemblage à partir d'une seule unité de fusion. Cela améliore considérablement votre retour sur investissement. Si vous recherchez une configuration fiable, investissez dans un professionnel La machine à colle thermofusible contrôlée par PLC rationalisera cette intégration.
La maintenance des équipements d’assemblage industriel est essentielle pour garantir une qualité de production constante. Une stratégie de maintenance proactive évite les temps d'arrêt inattendus et protège vos investissements en capital.
L’un des problèmes les plus fréquents rencontrés par les opérateurs est la formation de char. La carbonisation se produit lorsque le matériau adhésif subit une dégradation thermique en raison d'une exposition prolongée à des températures élevées ou à l'oxygène. Ce matériau durci finit par se détacher dans le flux de fluide et obstruer les buses de distribution. Les opérateurs doivent respecter strictement les réglages de température recommandés par le fabricant pour lutter contre ce problème. Abaisser la température du réservoir de 30°C à 50°C pendant les périodes d'inactivité prolongées réduit considérablement l'oxydation thermique. Garder le couvercle du réservoir de fusion bien fermé minimise l’exposition à l’oxygène.
La mise en œuvre d’un programme de nettoyage rigoureux est essentielle pour l’intégrité du système fluide. Les débris microscopiques s’accumulent avec le temps. Un rinçage de routine élimine ces contaminants avant qu’ils ne s’agglomèrent en blocages catastrophiques. Essuyez quotidiennement les buses et inspectez les fuites. Vérifiez et nettoyez la crépine d’entrée du réservoir chaque semaine. Inspectez mensuellement l’usure des tuyaux chauffants. Effectuez un rinçage complet du système tous les trimestres à l’aide d’un composé de purge compatible.
Les équipements de distribution industriels fonctionnent à des températures extrêmes allant de 150°C à 220°C. Il présente des risques de brûlure importants. Des protocoles de sécurité stricts sont obligatoires. Le personnel doit porter un équipement de protection individuelle approprié, notamment des gants à manchettes résistants à la chaleur et des écrans faciaux de sécurité. Les opérateurs doivent être formés pour dépressuriser entièrement le système de pompage avant de tenter toute maintenance. Cela empêche l’extrusion accidentelle d’adhésif fondu sous pression.
La technologie thermofusible révolutionne indéniablement les chaînes d’assemblage industrielles. Il résout les défauts inhérents aux méthodes de fixation traditionnelles en offrant une vitesse de traitement supérieure et une polyvalence de collage inégalée. Choisir le bon équipement maximise l’efficacité de la production tout en réduisant considérablement le gaspillage de matériaux et les coûts opérationnels à long terme.
Prenez les mesures nécessaires pour pérenniser vos opérations. Évaluez vos besoins de production et passez à un machine automatisée de colle thermofusible aujourd'hui. Cet investissement stratégique garantit un succès manufacturier résilient. Il garantit que votre chaîne d’assemblage reste rapide, propre et hautement compétitive dans un paysage industriel en évolution. Visitez Saipu Machine pour explorer des solutions intégrées de grande capacité adaptées aux demandes de votre installation.
Les systèmes adhésifs industriels sont conçus pour une polyvalence extrême. Ils collent avec succès une vaste gamme de substrats, notamment le carton ondulé, les plastiques rigides, les métaux traités, la céramique, le bois naturel et les tissus non tissés. Le succès de la liaison dépend entièrement de la sélection de la chimie adhésive appropriée. Les formulations standard d’éthylène-acétate de vinyle sont excellentes pour le papier et le bois. Les formulations de polyuréthane sont nécessaires pour coller des plastiques et des métaux non poreux en raison de leurs propriétés réactives et durcissant à l'humidité.
Les adhésifs thermofusibles durcissent via un changement de phase thermodynamique. Ils passent presque instantanément d’un liquide fondu à un état solide lorsqu’ils dissipent la chaleur dans l’environnement. En fonction de la température ambiante et de la formulation spécifique, le durcissement prend généralement entre 3 et 60 secondes. Ce temps de prise rapide élimine le besoin de pinces de maintien ou de fours de durcissement thermique.
Un contrôleur programmable agit comme le cerveau de l’équipement de distribution. Le principal avantage est la cohérence absolue. Le système surveille et ajuste en permanence les températures du réservoir et des tuyaux à une fraction de degré près. Il synchronise le timing et le volume exacts de l’extrusion d’adhésif avec la vitesse de la bande transporteuse. Ce niveau d'automatisation réduit considérablement le gaspillage de matériaux et élimine les erreurs humaines.
Les calendriers de maintenance de routine dépendent fortement du volume de production. Les opérateurs doivent effectuer des inspections visuelles quotidiennes et essuyer l'extérieur des buses de distribution. Un rinçage complet du système doit être effectué tous les trois à quatre mois. Si l'installation passe d'un type d'adhésif incompatible à un autre, un rinçage complet du système doit être effectué immédiatement avant le changement.
Oui, la transition vers cette technologie est largement reconnue comme une amélioration durable de la fabrication. Les adhésifs utilisés sont complètement solides à température ambiante et ne contiennent aucun solvant toxique. Ils ne produisent aucune émission volatile pendant les phases de fusion et de durcissement. Les équipements de distribution modernes sont également conçus avec une isolation thermique à haut rendement pour réduire la consommation d'énergie électrique.
L'éthylène-acétate de vinyle est un adhésif thermoplastique standard et économique qui fond lorsqu'il est chauffé et se solidifie lorsqu'il est refroidi. Il est idéal pour l’emballage et le travail du bois de base. Le polyuréthane est un adhésif réactif. Après la phase de refroidissement initiale, il extrait l’humidité de l’air pour subir un processus de réticulation chimique. Cela crée une liaison thermodurcissable permanente qui ne refondra pas même sous une chaleur extrême, ce qui la rend essentielle pour les applications automobiles et aérospatiales.
Le calcul de la consommation d'adhésif nécessite de connaître la taille des cordons, la longueur d'application et le volume de production. Tout d’abord, déterminez le poids d’adhésif par mètre en fonction du diamètre de la buse et de la pression de la pompe. Multipliez cela par la longueur de la ligne de colle par produit. Enfin, multipliez ce chiffre par votre taux de production horaire. La mise à niveau vers un système de pompe à engrenages piloté par un contrôleur vous permet de suivre cette consommation numériquement, en optimisant le poids exact en grammes appliqué par unité afin de minimiser les déchets.


