
cerca
Elija su sitio
Global
Redes Sociales
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-29 Origen: Sitio


La actualización a un sistema adhesivo de poliuretano cambia fundamentalmente su piso de producción. Estos poderosos adhesivos requieren un manejo estricto del equipo. Sus propiedades químicas únicas exigen una precisión absoluta durante la aplicación. El uso de equipos termofusibles estándar para adhesivos que curan con humedad crea enormes problemas. La exposición de estos químicos reactivos al aire ambiente provoca una reticulación prematura. Esto provoca rápidamente que las bombas de engranajes se obstruyan y las mangueras calefactoras se arruinen. Como resultado directo, se enfrentará a costosas paradas de producción.
Debe alinear sus materiales de producción específicos con los componentes mecánicos correctos. Las estructuras de calefacción de su equipo deben adaptarse perfectamente a sus necesidades de sustrato. Esta cuidadosa alineación garantiza un proceso de unión confiable y de alto rendimiento. Exploraremos cómo evaluar minuciosamente piezas críticas como platos, sellos y bombas. Aprenderá cómo identificar posibles riesgos de implementación antes de que detengan su línea. Continúe leyendo para descubrir exactamente qué materiales de construcción debe comparar antes de realizar su inversión final en equipo.
La evaluación de un fusor de tambor de PUR requiere evaluar tanto los materiales adhesivos consumibles (PUR frente a EVA/POR) como los materiales de construcción del equipo (platos recubiertos de teflón, juntas tóricas).
Los adhesivos reactivos de alta viscosidad exigen mecanismos de bombeo específicos (normalmente bombas de engranajes de precisión) para mantener pesos de capa precisos.
Estandarizar su aplicación principal ayuda a determinar si la maquinaria disponible en el mercado es suficiente o si se requiere una configuración personalizada.
Los cuellos de botella en la producción a menudo se deben a que la química del adhesivo no coincide. Muchas fábricas colocan adhesivos agresivos en el entorno de calefacción inadecuado. Este desajuste arruina el adhesivo y destruye la maquinaria. Debe comprender sus materiales consumibles antes de evaluar el hardware. Los diferentes adhesivos se comportan de manera diferente bajo calor y presión.
Los adhesivos tradicionales de EVA (etileno acetato de vinilo) y metaloceno se basan en el curado físico. Se derriten cuando se calientan y se solidifican cuando se enfrían. Puedes recalentarlos varias veces sin dañar la estructura química. Toleran perfectamente la exposición al aire ambiente. Las fábricas suelen procesar estos pegamentos indulgentes en fusores de tanque estándar. No necesita entornos herméticos para la producción de EVA estándar.
Los adhesivos PUR (poliuretano) funcionan de manera completamente diferente. Requieren de un especialista Fusor de tambor PUR de adhesivos reactivos . El poliuretano cura químicamente al exponerse a la humedad ambiental. Una vez que comienza la reticulación química, no se puede revertir el proceso. Es imposible recalentar el PUR curado. Por lo tanto, el entorno de procesamiento debe permanecer absolutamente hermético. El equipo debe proteger el adhesivo desde el bidón directo a la pistola dosificadora.
POR (poliolefina reactiva) y las mezclas especiales introducen una complejidad adicional. A menudo requieren perfiles de temperatura completamente diferentes. Por lo general, cuentan con horarios de apertura mucho más largos. Las configuraciones de su fusor deben permitir ajustes precisos. Los controles de temperatura multizona se vuelven esenciales aquí. Necesita zonas de calentamiento precisas para evitar la degradación del material durante los turnos de producción lentos.
Podemos resumir estas diferencias de consumibles en una sencilla tabla de evaluación. Utilice esta comparación para guiar sus requisitos básicos de equipo.
Tipo de adhesivo |
Mecanismo de curado |
Tolerancia a la exposición al aire |
Equipo primario requerido |
|---|---|---|---|
EVA estándar |
Físico (enfriamiento) |
Alto (aire seguro) |
Fusor de tanque estándar |
Poliuretano (PUR) |
Químico (humedad) |
Cero (enlaces cruzados rápidamente) |
Fusor de tambor hermético |
Poliolefina (POR) |
Químico (Humedad + Calor) |
Muy bajo |
Fusor de tambor multizona |
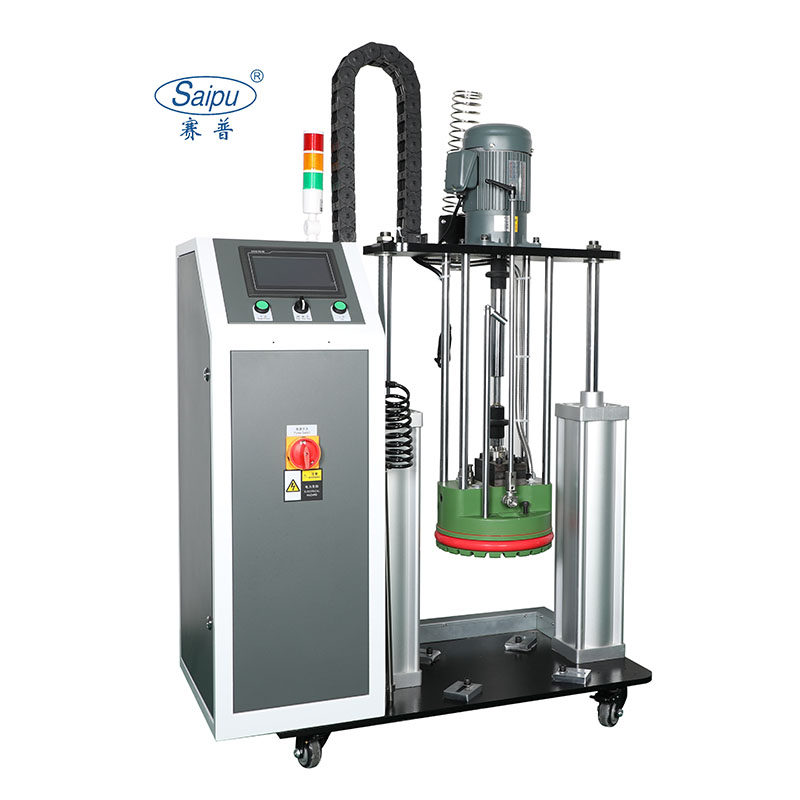
Su hardware debe resistir las duras realidades químicas. Debes evaluar la construcción física de la máquina. Los componentes internos dictan el éxito de su producción diaria. Analicemos las características esenciales y sus resultados directos de producción.
Los materiales de la placa calefactora exigen su atención inmediata. Los fabricantes deben utilizar recubrimientos de PTFE (Teflón) de alta calidad en los platos. Las placas de metal desnudas causan enormes problemas. El pegamento reactivo se adhiere agresivamente a las superficies metálicas sin tratar. El adhesivo se degrada y quema contra el aluminio desnudo. El teflón evita que se pegue. Minimiza los tiempos de purga necesarios durante los cambios de tambor de rutina. También garantiza una extracción suave de la platina.
La geometría de la platina influye en gran medida en la velocidad de fusión. Debe elegir entre platos con aletas y platos planos. Los platos con aletas aumentan la superficie de fusión. Penetran más profundamente en el bloque adhesivo sólido. Esta geometría se adapta a líneas de alta demanda que requieren velocidades de fusión rápidas. Los platos planos tienen un propósito completamente diferente. Se adaptan perfectamente a materiales de baja viscosidad. También funcionan mejor para aplicaciones de bajo volumen donde se prefiere una fusión lenta.
Los materiales de sellado mantienen alejada la humedad ambiental. Debe evaluar rigurosamente las juntas tóricas y los sellos de la platina. El caucho estándar se degrada rápidamente bajo altas temperaturas. También falla contra químicos reactivos agresivos. Debe buscar elastómeros de primera calidad como Kalrez® o Viton®. Soportan temperaturas extremas sin degradarse. Mantienen el entorno hermético crucial que requiere el poliuretano.
La construcción de la bomba determina la precisión de su aplicación. Las bombas de engranajes de precisión representan el estándar de la industria para adhesivos reactivos de alta viscosidad. Las bombas de pistón a menudo no logran entregar un volumen constante aquí. Debe evaluar las tolerancias de mecanizado de estas bombas de engranajes. Las tolerancias estrictas garantizan una producción volumétrica constante. La bomba debe entregar pesos de capa exactos independientemente del nivel de adhesivo que quede dentro del tambor.
Recomendamos seguir un proceso de evaluación estructurado al revisar los datos del equipo.
Examine atentamente las hojas de datos del fabricante.
Compare las tasas de fusión declaradas con las temperaturas reales de fábrica.
Verifique el espesor del recubrimiento de PTFE en las placas calefactoras.
Confirme la marca exacta de elastómero utilizada para las juntas tóricas principales.
Solicite tablas de salida volumétrica detalladas para las bombas de engranajes.
Revisando Las especificaciones de los fusores de tambor PUR exigen un saludable escepticismo. Las tasas de fusión declaradas medidas en kilogramos por hora a menudo asumen temperaturas ideales de laboratorio. Los compradores deben ajustar estas expectativas de inmediato. Los pisos fríos de las fábricas en invierno reducen drásticamente las tasas de derretimiento en el mundo real. Debe calcular sus necesidades en función del peor entorno ambiental.
La escalabilidad determina su éxito a largo plazo. Debe categorizar sus necesidades de producción actuales y futuras. Algunas fábricas prosperan con maquinaria estándar. Otros requieren sistemas personalizados y de alta ingeniería. Comprender estas categorías de soluciones evita una costosa ingeniería excesiva.
Los sistemas disponibles en el mercado suelen tener capacidades estándar de 20 o 200 litros. Ofrecen un menor gasto de capital inicial. Estas configuraciones estándar funcionan mejor para operaciones predecibles de una sola línea. Los cantos estándar en la fabricación de muebles encajan bien en esta categoría. Las líneas básicas de encintado de perfiles también funcionan perfectamente en maquinaria estándar. Obtiene un rendimiento confiable sin pagar por funciones complejas innecesarias.
Sin embargo, muchos entornos industriales exigen una Fusor de tambor PUR personalizado . Necesitará ingeniería personalizada para líneas de producción continuas de alta velocidad. Las tasas de fusión estándar simplemente no pueden seguir el ritmo. Los requisitos de bomba dual también obligan a la personalización. Las células robóticas PLC automatizadas complejas requieren una profunda integración de software. Los fusores estándar carecen de los protocolos de comunicación necesarios para la robótica avanzada.
Debe saber exactamente cuándo solicitar la personalización a su fabricante. Considere configuraciones en tándem para operaciones de gran volumen. Los sistemas tándem cambian automáticamente entre dos tambores de 200 litros sin problemas. Esto crea un tiempo de inactividad absolutamente nulo durante los cambios de tambor. Un tambor se derrite mientras el otro bombea activamente. El PLC maneja el cruce automáticamente.
Los sistemas de gestión de mangueras especializados también requieren construcciones personalizadas. Los brazos robóticos largos necesitan mangueras flexibles y calentadas que pasen por espacios reducidos. Es posible que también necesite una integración directa en los controles de la máquina principal existente. Las fábricas inteligentes modernas exigen comunicación a través de PLC Siemens o Allen-Bradley. Finalmente, las limitaciones únicas de las instalaciones exigen diseños personalizados. Los requisitos únicos de cumplimiento de voltajes eléctricos o entornos peligrosos (ATEX) hacen imposible la compra disponible en el mercado.
Comprar el equipo representa sólo el primer paso. Operarlo diariamente introduce importantes realidades de implementación. Un confiable El fusor de tambor PUR se basa exclusivamente en una estricta gestión de la humedad. Si ingresa humedad al sistema, el adhesivo cura dentro de las mangueras. No se puede lavar el poliuretano curado. Debe reemplazar las piezas afectadas por completo.
La cobertura con gas inerte resuelve el problema de la humedad ambiental. Debe asegurarse de que su sistema incluya sistemas confiables de inyección de nitrógeno o aire seco. La máquina inyecta este gas en la cavidad del tambor. El gas desplaza el aire húmedo ambiental. Forma una manta protectora sobre el adhesivo restante durante la operación. También protege la superficie adhesiva expuesta durante los cambios de tambor. No compre un sistema que carezca de características sólidas de protección contra gases.
Los protocolos de mantenimiento tienen un gran impacto en sus operaciones diarias. Debe comparar la facilidad del proceso de purga entre diferentes máquinas. Los fabricantes diseñan algunos sistemas mejor que otros. Una buena ingeniería minimiza las zonas muertas dentro del colector. Las zonas muertas atrapan el adhesivo viejo. El adhesivo atrapado se cura con el tiempo. Los sistemas diseñados sin zonas muertas reducen el volumen de limpiador de purga requerido. Esto reduce drásticamente sus costos operativos diarios.
La seguridad del operador debe seguir siendo su máxima prioridad. Los adhesivos de poliuretano desprenden humos durante la fase de calentamiento. Debe proteger a su fuerza laboral de estas emisiones. Busque sistemas con campanas extractoras integradas. Las campanas capturan y ventilan los vapores nocivos lejos del operador. Las válvulas de purga de plato automatizadas también proporcionan una seguridad crucial. Alivian la presión de forma segura durante los cambios de tambor. Protegen a los operadores de peligrosas explosiones de alta presión.
Seleccionar el socio fabricante adecuado requiere confianza y verificación rigurosas. No base su adquisición únicamente en el costo inicial de hardware más bajo. Las máquinas baratas suelen fallar espectacularmente bajo cargas industriales continuas. Debe buscar evidencia concreta de confiabilidad posterior a la instalación. El socio adecuado respalda su fábrica mucho después de la venta inicial.
Debes establecer estrictos criterios de evaluación antes de firmar las órdenes de compra. Las capacidades de prueba deberían encabezar su lista de demandas. ¿El fabricante ejecutará su sustrato exacto en su laboratorio? ¿Probarán su marca de adhesivo específica antes de comprarlo? No acepte videos de prueba genéricos. Exija pruebas personalizadas que demuestren que la máquina maneja su química específica.
La disponibilidad de piezas dicta su tiempo de actividad. Debe verificar el stock nacional o regional de piezas de desgaste críticas. Con el tiempo necesitarás sellos de repuesto. Desgastarás las bombas de engranajes. Las mangueras calentadas inevitablemente fallan después de años de doblarse. Esperar semanas para el envío internacional acaba con su programa de producción. Elegir una respuesta El proveedor del fusor de tambores PUR garantiza el acceso local a estos componentes cruciales.
Por último, exija un cumplimiento y una documentación exhaustivos. El proveedor debe proporcionar certificaciones CE o UL actualizadas. Deben proporcionar esquemas eléctricos detallados en su idioma nativo. Los SOP (procedimientos operativos estándar) de mantenimiento claros no son negociables. Su equipo de mantenimiento necesita estos documentos para mantener la máquina funcionando de forma segura.
Exija pruebas de laboratorio personalizadas utilizando sus materiales exactos.
Verificar el stock del almacén regional de juntas tóricas, bombas y mangueras.
Revise los esquemas eléctricos y los certificados CE/UL de antemano.
Asegúrese de que los manuales contengan instrucciones de purga paso a paso.
La combinación de los materiales adecuados constituye la base absoluta de una aplicación de unión exitosa. Debe emparejar cuidadosamente el adhesivo químico con los componentes físicos del fusor adecuados. Un desajuste garantiza un fracaso en la producción. El poliuretano exige un manejo específico que los termofusibles tradicionales nunca requirieron.
Priorice la ingeniería hermética por encima de todo. Insista en que las partes internas estén recubiertas de teflón para evitar la degradación del adhesivo. Exija controles de temperatura multizona precisos sobre las funciones digitales superficiales. La integridad estructural de las bombas de engranajes importa mucho más que una llamativa interfaz de pantalla táctil.
Comience su evaluación final hoy auditando su volumen de adhesivo actual. Decida claramente entre capacidades de 20 litros y 200 litros en función del consumo diario de su turno. Exija a los posibles proveedores que demuestren exactamente cómo las especificaciones específicas de sus máquinas mitigan los riesgos de enlaces cruzados. Hacer que sus proveedores cumplan con estos altos estándares garantiza una mejora de la producción fluida y rentable.
R: Sí, la mayoría de los fusores de PUR pueden procesar EVA. Sin embargo, el sistema debe someterse a una purga y limpieza exhaustivas antes de cambiar de química. La mezcla de trazas de EVA y PUR provoca una grave contaminación cruzada. Esta contaminación fácilmente obstruye las mangueras y daña permanentemente las bombas de engranajes de precisión.
R: Las juntas tóricas de alta calidad generalmente requieren reemplazo cada 6 a 12 meses. Este plazo depende en gran medida de la abrasividad del adhesivo y de la frecuencia de operación diaria. Debe tratar el reemplazo del sello como un mantenimiento preventivo obligatorio para evitar fugas repentinas de presión.
R: El nitrógeno desplaza con éxito el aire ambiente dentro de la cavidad del tambor. El aire ambiente contiene humedad, lo que desencadena el proceso químico de reticulación del poliuretano. El gas nitrógeno detiene esta reacción, evitando que el adhesivo se cure y solidifique dentro de los componentes de la máquina.
R: Debe calcular con precisión el consumo de adhesivo por hora. Si un bidón de 20 litros (5 galones) requiere cambiarse más de dos veces por turno, está perdiendo un valioso tiempo de producción. La actualización a un sistema de 200 litros (55 galones) reducirá significativamente sus demandas de mano de obra y minimizará el tiempo de inactividad de la máquina.


