
fermer
Choisissez votre site
Mondial
Réseaux sociaux
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-29 Origine : Site


La mise à niveau vers un système adhésif polyuréthane change fondamentalement votre espace de production. Ces adhésifs puissants nécessitent une manipulation stricte des équipements. Leurs propriétés chimiques uniques exigent une précision absolue lors de l’application. L’utilisation d’équipements thermofusibles standard pour les adhésifs durcissant à l’humidité crée d’énormes problèmes. L'exposition de ces produits chimiques réactifs à l'air ambiant provoque une réticulation prématurée. Cela conduit rapidement à des pompes à engrenages obstruées et à des tuyaux chauffants endommagés. En conséquence directe, vous serez confronté à des arrêts de production coûteux.
Vous devez aligner vos matériaux de production spécifiques avec les composants mécaniques appropriés. Les structures chauffantes de vos équipements doivent correspondre parfaitement à vos besoins en substrat. Cet alignement minutieux garantit un processus de collage fiable et à haut rendement. Nous explorerons comment évaluer en profondeur les pièces critiques telles que les plateaux, les joints et les pompes. Vous apprendrez à identifier les risques potentiels de mise en œuvre avant qu’ils n’arrêtent votre ligne. Poursuivez votre lecture pour découvrir exactement quels matériaux de construction vous devriez comparer avant de réaliser votre investissement final en équipement.
L'évaluation d'un fondoir à tambour PUR nécessite d'évaluer à la fois les matériaux adhésifs consommables (PUR vs EVA/POR) et les matériaux de construction de l'équipement (plateaux recouverts de téflon, joints toriques).
Les adhésifs réactifs à haute viscosité nécessitent des mécanismes de pompe spécifiques (généralement des pompes à engrenages de précision) pour maintenir des poids de couche précis.
La standardisation de votre application principale permet de déterminer si des machines disponibles dans le commerce suffisent ou si une configuration personnalisée est requise.
Les goulots d’étranglement dans la production proviennent souvent d’une inadéquation de la composition chimique de vos adhésifs. De nombreuses usines placent des adhésifs agressifs dans un environnement de chauffage inapproprié. Ce décalage ruine l'adhésif et détruit les machines. Vous devez comprendre vos consommables avant d’évaluer le matériel. Différents adhésifs se comportent différemment sous la chaleur et la pression.
Les adhésifs traditionnels EVA (éthylène-acétate de vinyle) et métallocène reposent sur un durcissement physique. Ils fondent lorsqu'ils sont chauffés et se solidifient lorsqu'ils sont refroidis. Vous pouvez les réchauffer plusieurs fois sans endommager la structure chimique. Ils tolèrent parfaitement l’exposition à l’air ambiant. Les usines traitent souvent ces colles indulgentes dans des fondoirs à cuve standard. Vous n’avez pas besoin d’environnements hermétiques pour la production EVA standard.
Les adhésifs PUR (Polyuréthane) fonctionnent de manière totalement différente. Ils nécessitent un spécialiste adhésifs réactifs Fondoir à tambour PUR . Le polyuréthane durcit chimiquement lors de l'exposition à l'humidité ambiante. Une fois la réticulation chimique commencée, vous ne pouvez plus inverser le processus. Le réchauffage du PUR durci est impossible. C’est pourquoi l’environnement de traitement doit rester absolument hermétique. L'équipement doit protéger l'adhésif du tambour jusqu'au pistolet distributeur.
Le POR (Polyolefin Reactive) et les mélanges spéciaux introduisent une complexité supplémentaire. Ils nécessitent souvent des profils de température complètement différents. Ils présentent généralement des temps d’ouverture beaucoup plus longs. Les configurations de vos fondoirs doivent permettre des ajustements précis. Les contrôles de température multizones deviennent ici essentiels. Vous avez besoin de zones de chauffage précises pour éviter la dégradation des matériaux lors de phases de production lentes.
Nous pouvons résumer ces différences de consommables dans un simple tableau d’évaluation. Utilisez cette comparaison pour guider vos besoins de base en matière d’équipement.
Type d'adhésif |
Mécanisme de durcissement |
Tolérance d'exposition à l'air |
Équipement principal requis |
|---|---|---|---|
EVA standard |
Physique (refroidissement) |
Élevé (air sûr) |
Fondoir à cuve standard |
Polyuréthane (PUR) |
Chimique (humidité) |
Zéro (liaison rapide) |
Fondoir à tambour hermétique |
Polyoléfine (POR) |
Chimique (humidité + chaleur) |
Très faible |
Fondoir à tambour multizone |
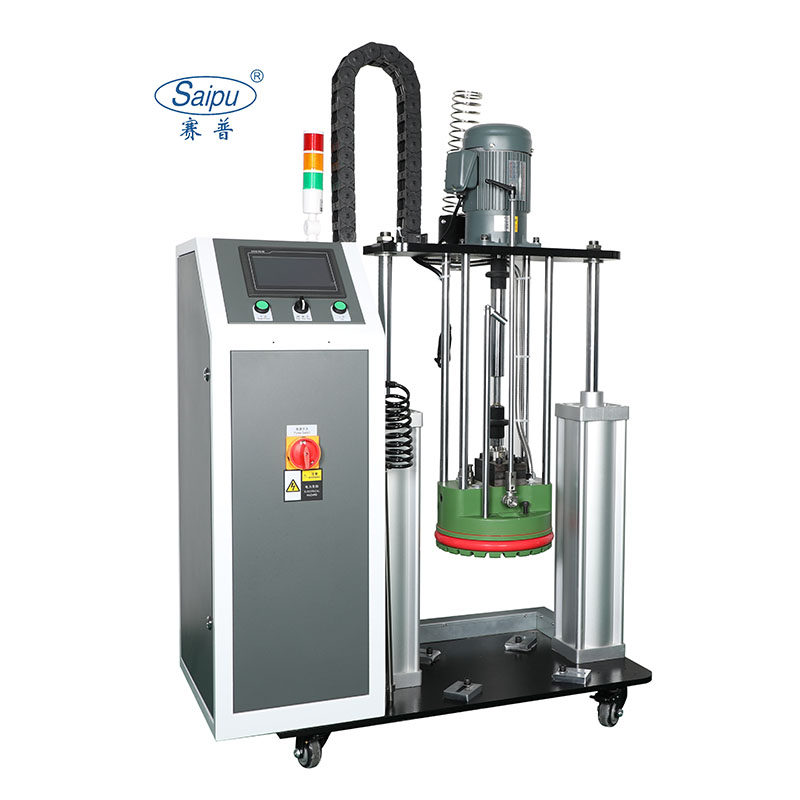
Votre matériel doit résister aux dures réalités chimiques. Vous devez évaluer la construction physique de la machine. Les composants internes dictent le succès de votre production quotidienne. Décomposons les caractéristiques essentielles et leurs résultats directs en production.
Les matériaux des plaques chauffantes exigent votre attention immédiate. Les fabricants doivent utiliser des revêtements PTFE (Téflon) de haute qualité sur les plateaux. Les plateaux en métal nu posent d’énormes problèmes. La colle réactive adhère de manière agressive aux surfaces métalliques non traitées. L'adhésif se dégrade et brûle contre l'aluminium nu. Le Téflon empêche ce collage. Il minimise les temps de purge nécessaires lors des changements de tambour de routine. Il garantit également un retrait en douceur du plateau.
La géométrie du plateau influence fortement votre vitesse de fusion. Vous devez choisir entre les plateaux à ailettes et les plateaux plats. Les plateaux à ailettes augmentent la surface de fusion. Ils pénètrent plus profondément dans le bloc adhésif solide. Cette géométrie convient aux lignes à forte demande nécessitant des taux de fusion rapides. Les plateaux plats ont un objectif totalement différent. Ils conviennent parfaitement aux matériaux à faible viscosité. Ils fonctionnent également mieux pour les applications à faible volume où une fusion lente est préférée.
Les matériaux d'étanchéité empêchent l'humidité ambiante de pénétrer. Vous devez évaluer rigoureusement les joints toriques et les joints de plateau. Le caoutchouc standard se dégrade rapidement sous forte chaleur. Il échoue également contre les produits chimiques réactifs agressifs. Vous devriez rechercher des élastomères haut de gamme comme Kalrez® ou Viton®. Ils résistent aux températures extrêmes sans se dégrader. Ils maintiennent l’environnement hermétique crucial requis pour le polyuréthane.
La construction de la pompe détermine la précision de votre application. Les pompes à engrenages de précision représentent la norme industrielle pour les adhésifs réactifs à haute viscosité. Les pompes à piston ne parviennent souvent pas à fournir un volume constant. Vous devez évaluer les tolérances d'usinage de ces pompes à engrenages. Des tolérances serrées garantissent un débit volumétrique constant. La pompe doit fournir des poids de couche précis quel que soit le niveau d'adhésif restant à l'intérieur du tambour.
Nous vous recommandons de suivre un processus d'évaluation structuré lors de l'examen des données de l'équipement.
Examinez attentivement les fiches techniques du fabricant.
Comparez les taux de fusion revendiqués avec les températures réelles de votre usine.
Vérifiez l'épaisseur du revêtement PTFE sur les plateaux chauffants.
Confirmez la marque exacte d'élastomère utilisée pour les principaux joints toriques.
Demandez des tableaux de débit volumétrique détaillés pour les pompes à engrenages.
Révision Les spécifications du fondoir à tambour PUR nécessitent un scepticisme sain. Les taux de fusion revendiqués, mesurés en kilogrammes par heure, supposent souvent des températures de laboratoire idéales. Les acheteurs doivent ajuster ces attentes immédiatement. Les sols froids des usines en hiver réduisent considérablement les taux de fusion réels. Vous devez calculer vos besoins en fonction de votre pire environnement ambiant.
L'évolutivité détermine votre succès à long terme. Vous devez catégoriser vos besoins de production actuels et futurs. Certaines usines prospèrent grâce à des machines standards. D’autres nécessitent des systèmes sur mesure hautement sophistiqués. Comprendre ces catégories de solutions évite une ingénierie excessive coûteuse.
Les systèmes disponibles dans le commerce sont généralement disponibles dans des capacités standard de 20 L ou 200 L. Ils offrent une dépense d’investissement initiale inférieure. Ces configurations standard fonctionnent mieux pour les opérations prévisibles sur une seule ligne. Les bandes de chant standard utilisées dans la fabrication de meubles correspondent bien à cette catégorie. Les lignes de banderolage de profilés de base fonctionnent également parfaitement sur des machines standards. Vous obtenez des performances fiables sans payer pour des fonctionnalités complexes inutiles.
Cependant, de nombreux environnements industriels exigent un Fondoir à tambour PUR personnalisé . Vous aurez besoin d’une ingénierie personnalisée pour les lignes de production continues à grande vitesse. Les taux de fusion standards ne peuvent tout simplement pas suivre. Les exigences en matière de pompe double imposent également une personnalisation. Les cellules robotiques PLC automatisées complexes nécessitent une intégration logicielle approfondie. Les fondoirs standards ne disposent pas des protocoles de communication nécessaires à la robotique avancée.
Vous devez savoir exactement quand demander une personnalisation à votre fabricant. Envisagez des configurations tandem pour les opérations à volume élevé. Les systèmes tandem basculent automatiquement entre deux fûts de 200 L en toute transparence. Cela crée un temps d'arrêt absolu lors des changements de tambour. Un tambour fond tandis que l'autre pompe activement. L'automate gère automatiquement le croisement.
Les systèmes spécialisés de gestion des tuyaux nécessitent également des constructions personnalisées. Les bras robotiques longs nécessitent des tuyaux flexibles et chauffés acheminés dans des espaces restreints. Vous aurez peut-être également besoin d'une intégration directe dans les commandes de la machine parent existante. Les usines intelligentes modernes exigent une communication via les automates Siemens ou Allen-Bradley. Enfin, les contraintes uniques des installations dictent des conceptions personnalisées. Les tensions électriques uniques ou les exigences de conformité aux environnements dangereux (ATEX) rendent impossible l'achat standard.
L'achat du matériel ne représente que la première étape. Son exploitation quotidienne introduit des réalités de mise en œuvre importantes. Un fiable Le fondoir à tambour PUR repose entièrement sur une gestion stricte de l’humidité. Si de l'humidité pénètre dans le système, l'adhésif durcit à l'intérieur des tuyaux. Vous ne pouvez pas rincer le polyuréthane durci. Vous devez remplacer entièrement les pièces concernées.
La couverture par gaz inerte résout le problème de l’humidité ambiante. Vous devez vous assurer que votre système comprend des systèmes fiables d’injection d’air sec ou d’azote. La machine injecte ce gaz dans la cavité du tambour. Le gaz déplace l’air humide ambiant. Il forme une couverture protectrice sur l'adhésif restant pendant le fonctionnement. Il protège également la surface adhésive exposée lors des changements de tambour. N’achetez pas un système dépourvu de fonctionnalités robustes de couverture de gaz.
Les protocoles de maintenance ont un impact considérable sur vos opérations quotidiennes. Vous devez comparer la facilité du processus de purge entre différentes machines. Les fabricants conçoivent certains systèmes mieux que d’autres. Une bonne ingénierie minimise les zones mortes à l’intérieur du collecteur. Les zones mortes piègent le vieil adhésif. L'adhésif emprisonné durcit avec le temps. Les systèmes conçus sans zones mortes réduisent le volume de nettoyant de purge requis. Cela réduit considérablement vos coûts opérationnels quotidiens.
La sécurité des opérateurs doit rester votre priorité absolue. Les colles polyuréthane dégagent des fumées pendant la phase de chauffage. Vous devez protéger votre main-d’œuvre de ces émissions. Recherchez des systèmes dotés de hottes d’aspiration intégrées. Les hottes capturent et évacuent les vapeurs nocives loin de l'opérateur. Les vannes de soufflage automatisées à plateau offrent également une sécurité cruciale. Ils relâchent la pression en toute sécurité lors des changements de fûts. Ils protègent les opérateurs contre les éruptions dangereuses à haute pression.
La sélection du bon partenaire de fabrication nécessite une confiance et une vérification rigoureuses. Ne basez pas votre achat uniquement sur le coût matériel initial le plus bas. Les machines bon marché tombent souvent en panne de façon spectaculaire sous des charges industrielles continues. Vous devez rechercher des preuves concrètes de la fiabilité post-installation. Le bon partenaire soutient votre usine longtemps après la vente initiale.
Vous devez établir des critères d’évaluation stricts avant de signer les bons de commande. Les capacités de test devraient figurer en tête de votre liste d’exigences. Le fabricant analysera-t-il votre substrat exact dans son laboratoire ? Vont-ils tester votre marque d’adhésif spécifique avant l’achat ? N'acceptez pas les vidéos de tests génériques. Exigez des essais personnalisés prouvant que la machine gère votre chimie spécifique.
La disponibilité des pièces détermine votre disponibilité. Vous devez vérifier le stock national ou régional de pièces d'usure critiques. Vous aurez éventuellement besoin de joints de remplacement. Vous userez les pompes à engrenages. Les tuyaux chauffants tombent inévitablement en panne après des années de flexion. Attendre des semaines pour une expédition internationale tue votre calendrier de production. Choisir un réactif Le fournisseur de fondoirs à tambour PUR garantit un accès local à ces composants cruciaux.
Enfin, exigez une conformité et une documentation complètes. Le fournisseur doit fournir des certifications CE ou UL à jour. Ils doivent fournir des schémas électriques détaillés dans votre langue maternelle. Des SOP (Standard Operating Procedures) de maintenance claires ne sont pas négociables. Votre équipe de maintenance a besoin de ces documents pour que la machine continue de fonctionner en toute sécurité.
Exigez des tests de laboratoire personnalisés en utilisant vos matériaux exacts.
Vérifiez le stock de l'entrepôt régional pour les joints toriques, les pompes et les tuyaux.
Examinez au préalable les schémas électriques et les certificats CE/UL.
Assurez-vous que les manuels contiennent des instructions de purge étape par étape.
Faire correspondre les bons matériaux constitue la base absolue d’une application de collage réussie. Vous devez soigneusement associer l’adhésif chimique aux composants physiques appropriés du fondoir. Une inadéquation garantit l’échec de la production. Le polyuréthane nécessite une manipulation spécifique que les thermofusibles traditionnels n'ont jamais requis.
Privilégiez avant tout l’ingénierie étanche à l’air. Insistez sur les composants internes recouverts de téflon pour éviter la dégradation de l'adhésif. Exigez des contrôles de température multizones précis plutôt que des fonctionnalités numériques superficielles. L’intégrité structurelle des pompes à engrenages compte bien plus qu’une interface à écran tactile flashy.
Commencez votre évaluation finale dès aujourd’hui en vérifiant votre volume d’adhésif actuel. Choisissez clairement entre des capacités de 20 L et 200 L en fonction de votre consommation quotidienne. Exigez des fournisseurs potentiels qu’ils démontrent exactement comment les spécifications spécifiques de leurs machines atténuent les risques de réticulation. En obligeant vos fournisseurs à respecter ces normes élevées, vous garantissez une mise à niveau de production transparente et rentable.
R : Oui, la plupart des fondoirs PUR peuvent traiter l’EVA. Cependant, le système doit subir une purge et un nettoyage approfondis avant de changer de produit chimique. Le mélange de traces d'EVA et de PUR entraîne de graves contaminations croisées. Cette contamination provoque facilement des tuyaux obstrués et endommage de manière permanente les pompes à engrenages de précision.
R : Les joints toriques de haute qualité doivent généralement être remplacés tous les 6 à 12 mois. Ce délai dépend fortement de l'abrasivité de l'adhésif et de votre fréquence d'utilisation quotidienne. Vous devez considérer le remplacement des joints comme un entretien préventif obligatoire pour éviter les fuites de pression soudaines.
R : L’azote déplace avec succès l’air ambiant à l’intérieur de la cavité du tambour. L'air ambiant contient de l'humidité, ce qui déclenche le processus de réticulation chimique du polyuréthane. L'azote gazeux arrête cette réaction, empêchant l'adhésif de durcir et de se solidifier à l'intérieur des composants de la machine.
R : Vous devez calculer avec précision votre consommation horaire d’adhésif. Si un fût de 20 L (5 gallons) doit être changé plus de deux fois par quart de travail, vous perdez un temps de production précieux. La mise à niveau vers un système de 200 L (55 gallons) réduira considérablement vos demandes de main-d'œuvre et minimisera les temps d'arrêt de la machine.


